 EN
اختيار قاطعة ورقية للتغليف تُعَدُّ واحدةً من أكثر القرارات الحاسمة المتعلقة بالمعدات التي يمكن أن يتخذها مدير مصنع التغليف. ويؤدي الاختيار الخاطئ إلى جودة قطع غير متسقة، وازدحام في خطوط الإنتاج، وارتفاع معدلات الهدر التي تُضعف الهوامش الربحية تدريجيًّا. وعندما تكون المخاطر بهذا المستوى العالي، فإن فهم الميزات بالضبط التي تُحسِّن الأداء ليس أمرًا اختياريًّا — بل هو ضرورة.
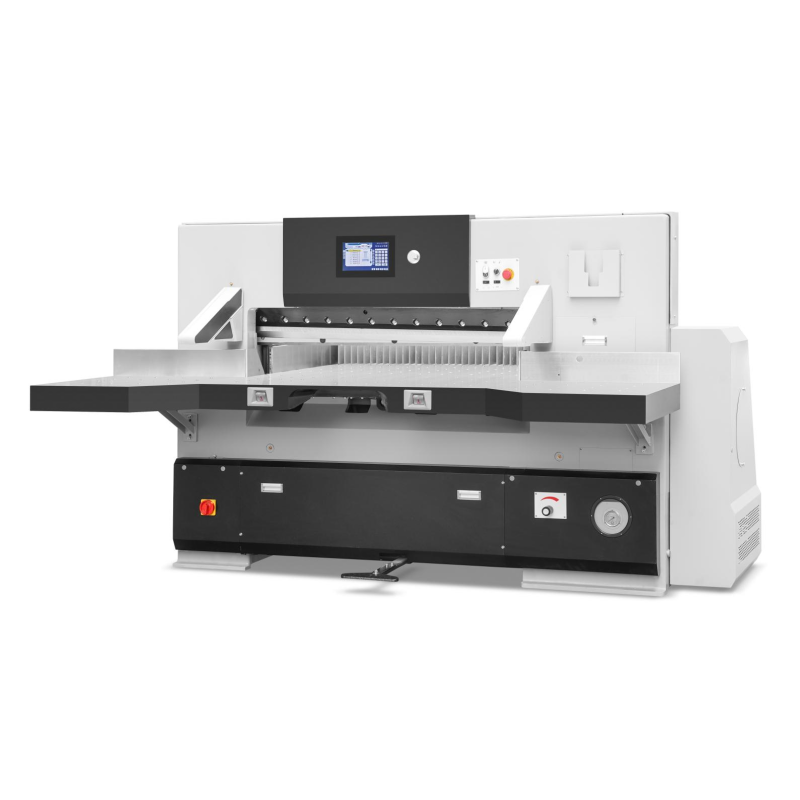
يجب أن يكون قاطع الورق المُستخدَم في التغليف قادرًا على التعامل مع جداول الإنتاج المكثفة، وأنواع الركائز المتنوعة، والتسامحات البعدية الضيقة. وعلى عكس القواطع المستخدمة في المكاتب أو ورش الطباعة، فإن قواطع الورق الصناعية المُستخدَمة في التغليف تتعامل مع إنتاج كميات كبيرة، وأوزان ورق متفاوتة، والضغط المستمر لتقليل أوقات التوقف عن العمل. ويستعرض هذا الدليل الخصائص التي تميّز قاطع ورق فعّال في مجال التغليف عن قاطع آخر لا يستطيع مواكبة متطلبات التغليف الحديثة.
الدقة في القطع والدقة البعدية
لماذا تُحدِّد التسامحات جودة الناتج
في مصنع التغليف، قد يعني كل ملليمتر من الانحراف أن صندوق التغليف غير مُحاذي بشكلٍ صحيح، أو أن الغلاف مُلتوي، أو أن الملصق لا يُطبَع في الموضع المطلوب بدقة. ويجب أن يوفّر قاطع الورق المُستخدَم في التغليف دقةً أبعاديةً قابلةً للتكرار على كل ورقة ضمن دفعة الإنتاج. وعند تقييم قاطع ورقٍ مخصصٍ للتغليف، ابحث عن الآلات التي تحدّد تحملات القطع بمقدار ±0.1 مم أو أفضل من ذلك، لأن التحملات الضيّقة تقلّل من الحاجة إلى إعادة المعالجة والهدر الناتج لاحقًا بشكلٍ كبير.
نظام المقياس الخلفي هو العنصر المسؤول أكثر ما يكون عن التحكم بالأبعاد. ويستخدم قاطع الورق عالي الجودة المُستخدَم في التغليف مقياسًا خلفيًّا كهربائيًّا قابلاً للبرمجة، لتحديد موضع كل رزمة بدقة قبل هبوط الشفرة. وبفضل التحكم الرقمي الحاسوبي (CNC) في موضع المقياس الخلفي، يمكن لقاطع الورق المُستخدَم في التغليف تخزين مئات إعدادات المهام واستدعائها عند الحاجة، مما يلغي أخطاء القياس اليدوي ويسهّل التحويل السريع بين المهام في بيئة إنتاجية مزدحمة.
جودة الشفرة وقوة القطع
الشفرة هي قلب أي ماكينة قص ورقية مُخصصة للتغليف. وتُنتج شفرات الفولاذ المُصلب، ذات الهندسة المناسبة، حوافًا نظيفة وخالية من الحواف البارزة على الألواح المطلية، والورق المغلف، والمواد متعددة الطبقات التي تُستخدم عادةً في التغليف. وتوفّر أنظمة القص الهيدروليكية الموجودة في طرازات الماكينات الورقية الصناعية المخصصة للتغليف قوةً ثابتةً عبر عرض القص الكامل، مما يمنع انحراف الشفرة الذي يؤدي إلى قص مائل للصفحات الواسعة. ولذلك، يُوصى بشدة باختيار ماكينة قص ورقية مخصصة للتغليف مزودة بمحرك هيدروليكي للمصانع التي تعالج ركائز سميكة أو كثيفة.
سعة الإنتاج والمستوى الآلي
مطابقة سرعة الماكينة مع متطلبات الإنتاج
آلة قص الورق المستخدمة في التغليف، التي لا تستطيع مواكبة معدات الطباعة أو التحويل الواقعة قبلها في خط الإنتاج، تُشكّل عنق زجاجة يُوقف تشغيل الخط بأكمله. ويتحدد إنتاجية الآلة بعدد دورات القص في الدقيقة، وأقصى ارتفاع مسموح بتراكم الورق، وسرعة عودة المقياس الخلفي. وعند اختيار آلة قص الورق الخاصة بالتغليف، يجب أن تطابق الإنتاجية الاسمية للآلة حجمك اليومي الأقصى، وليس متوسط حجمك اليومي، لضمان توفر هامش سعة كافٍ خلال فترات الذروة.
سعة ارتفاع التراكم تُعتبر مؤشرًا عمليًّا لكفاءة أداء آلة قص الورق المستخدمة في التغليف عند معالجة الكميات الكبيرة. إذ يمكن لآلة قص الورق ذات ارتفاع القص ٨٠ مم أو أكثر معالجة كميات أكبر من الورق في كل دورة، مما يقلل عدد عمليات إعادة التحميل اليدوية ويزيد الإنتاج الصافي. وفي عمليات التغليف عالية الحجم، ينعكس هذا الفرق في سعة التراكم مباشرةً في توفير العمالة وتسريع عملية تنفيذ الطلبات.
التحكم القابل للبرمجة وذاكرة المهام
تُشغِّل مصانع التغليف الحديثة العديد من أصناف المخزون المختلفة (SKUs)، ويستغرق قص الورق يدويًّا في تطبيقات التغليف، والذي يتطلّب إعادة تهيئة يدوية لكل مهمة، وقتًا ثمينًا. وتتميّز ماكينات قص الورق المتقدمة المستخدمة في التغليف بوحدة تحكّم قابلة للبرمجة ومزوَّدة بذاكرة للمهام، مما يسمح للعاملين باسترجاع برامج القص الكاملة بنقرة زر واحدة. كما أن هذه القابلية للبرمجة تقلّل من خطر الأخطاء البشرية، وهي مصدر رئيسي للهدر عند استخدام ماكينات قص الورق في أعمال التغليف ذات الكميات القصيرة والمتغيرات العديدة.
تقدم بعض طرازات ماكينات قص الورق المستخدمة في التغليف واجهات تعمل باللمس مع برمجة رسومية للمهام، ما يُسرّع عملية التدريب ويقلل الاعتماد على العاملين ذوي المهارات العالية جدًّا. وعندما يمكن تشغيل ماكينة قص الورق في التغليف بشكلٍ موثوقٍ بواسطة عاملين مدربين لكنهم غير متخصصين، يكتسب المصنع مرونة أكبر في الجدولة ويقلّ اعتماده على الحضور الفعلي للعاملين في أيام الإنتاج الحرجة.
أنظمة السلامة والموثوقية التشغيلية
أنظمة سلامة مدمجة للبيئات الصناعية
مُقَصّ الورق المُستخدَم في التغليف يعمل في بيئات صناعية سريعة الوتيرة، حيث تؤدي إرهاق المشغل والضغط الناتج عن متطلبات الإنتاج إلى ظروف قد تؤدي إلى وقوع حوادث. ولذلك فإن ميزات السلامة تُعَدُّ أمراً لا يمكن التنازل عنه عند تقييم أي مُقَصّ ورقٍ مُستخدَم في التغليف. ومن أنظمة السلامة الأساسية أجهزة التحكم التي تتطلب استخدام اليدين معاً لتفعيل التشغيل، والتي تمنع حركة الشفرة ما لم تكن اليدين تعملان معاً في الوقت نفسه، وكذلك حواجز أشعة الأشعة تحت الحمراء التي توقف دورة القطع فور اكتشاف أي عائق في منطقة القطع.
كما يضم مُقَصّ الورق المصمم جيداً والمُستخدَم في التغليف قفلات ميكانيكية للشفرة تُثبِّت الشفرة في وضعها المرفوع أثناء تحميل الورق أو تفريغه. وقد تحتاج المصانع العاملة في البيئات الخاضعة للوائح التنظيمية أيضاً إلى مُقَصّ ورقٍ مُستخدَم في التغليف يتوافق مع معايير السلامة المعترف بها للمعدات الصناعية، نظراً لأن الامتثال لتلك المعايير يحمي العمال والشركة على حد سواء من المسؤولية القانونية. ولا ينبغي أبداً التنازل عن ميزات السلامة عند مقارنة طرازات مختلفة من مُقَصّات الورق المستخدمة في التغليف.
التحمل ومتطلبات الصيانة
آلة قص الورق المُستخدمة في التغليف تُعتبر استثمارًا رأسماليًّا طويل الأجل، ويعتمد إجمالي تكلفة امتلاكها بشكل كبير على المتانة الميكانيكية وسهولة الصيانة. وتستخدم آلة قص الورق المُستخدمة في التغليف، التي تتميّز بالمتانة، أطرًّا مصنوعة من الحديد الزهر عالي الجودة لمقاومة الاهتزاز والحفاظ على المحاذاة طوال سنوات التشغيل المستمر. ولذلك، يجدر البحث عن آلة قص ورق مُستخدمة في التغليف تتميز بنقاط خدمة سهلة الوصول، وجدول صيانة واضح، وتوفر قطع الغيار بسهولة، لا سيما مجموعات استبدال الشفرات ومكونات محرك المؤشر الخلفي.
تتطلب الأنظمة الهيدروليكية في آلة قص الورق المُستخدمة في التغليف فحوصات دورية لمستوى السائل وتفقّد الحشوات، لكنها عمومًا توفر عمر خدمة أطول مقارنةً بالبدائل الميكانيكية. وبما أن آلة قص الورق المُستخدمة في التغليف، التي تُصنع بمكونات هيدروليكية عالية الجودة وتقنيات إحكام مناسبة، تحافظ على أداء قصٍّ ثابتٍ لسنوات عديدة، فهي تُعد شريكًا موثوقًا به في إنتاج التغليف.
الأسئلة الشائعة
ما العرض المطلوب لآلة قص الورق المُستخدمة في التغليف؟
يجب أن يتطابق عرض القطع في قاطعة الورق الخاصة بالتغليف مع أكبر حجم ورقي تُعالجه مصنعك بانتظام. وتستفيد معظم المصانع الصناعية للتغليف من قواطع الورق الخاصة بالتغليف التي يتراوح عرض قطعها بين ٩٠٠ مم و١٢٠٠ مم، وذلك للتعامل مع عروض لفائف الورق والكرتون القياسية دون الحاجة إلى التقطيع المسبق.
هل تُعد قاطعة الورق الهيدروليكية الخاصة بالتغليف أفضل من القاطعة الميكانيكية؟
في معظم تطبيقات مصانع التغليف، توفر قاطعة الورق الهيدروليكية الخاصة بالتغليف مزاياً تتعلق باستمرار قوة القطع، وطول عمر النصل، وهدوء التشغيل مقارنةً بالتصاميم الميكانيكية. وتُفضَّل القاطعة الهيدروليكية الخاصة بالتغليف خصوصًا عند قطع الكرتون السميك أو المواد المغلفة أو المكدسات الكبيرة، حيث يُعد الضغط الموحَّد عبر طول النصل أمرًا بالغ الأهمية.
كم مرة يجب استبدال نصل قاطعة الورق الخاصة بالتغليف؟
تعتمد وتيرة استبدال الشفرة في قاطعة الورق المستخدمة في التغليف على نوع المادة وكثافة المكدس وحجم القطع اليومي. وفي بيئة تغليف ذات إنتاج عالٍ، قد تحتاج شفرة قاطعة الورق المستخدمة في التغليف إلى الاستبدال كل بضعة أسابيع أو كل بضعة أشهر. ويُعد الفحص الدوري لتآكل حافة الشفرة وانخفاض جودة القطع المؤشر الأفضل على ضرورة استبدال الشفرة.