 EN
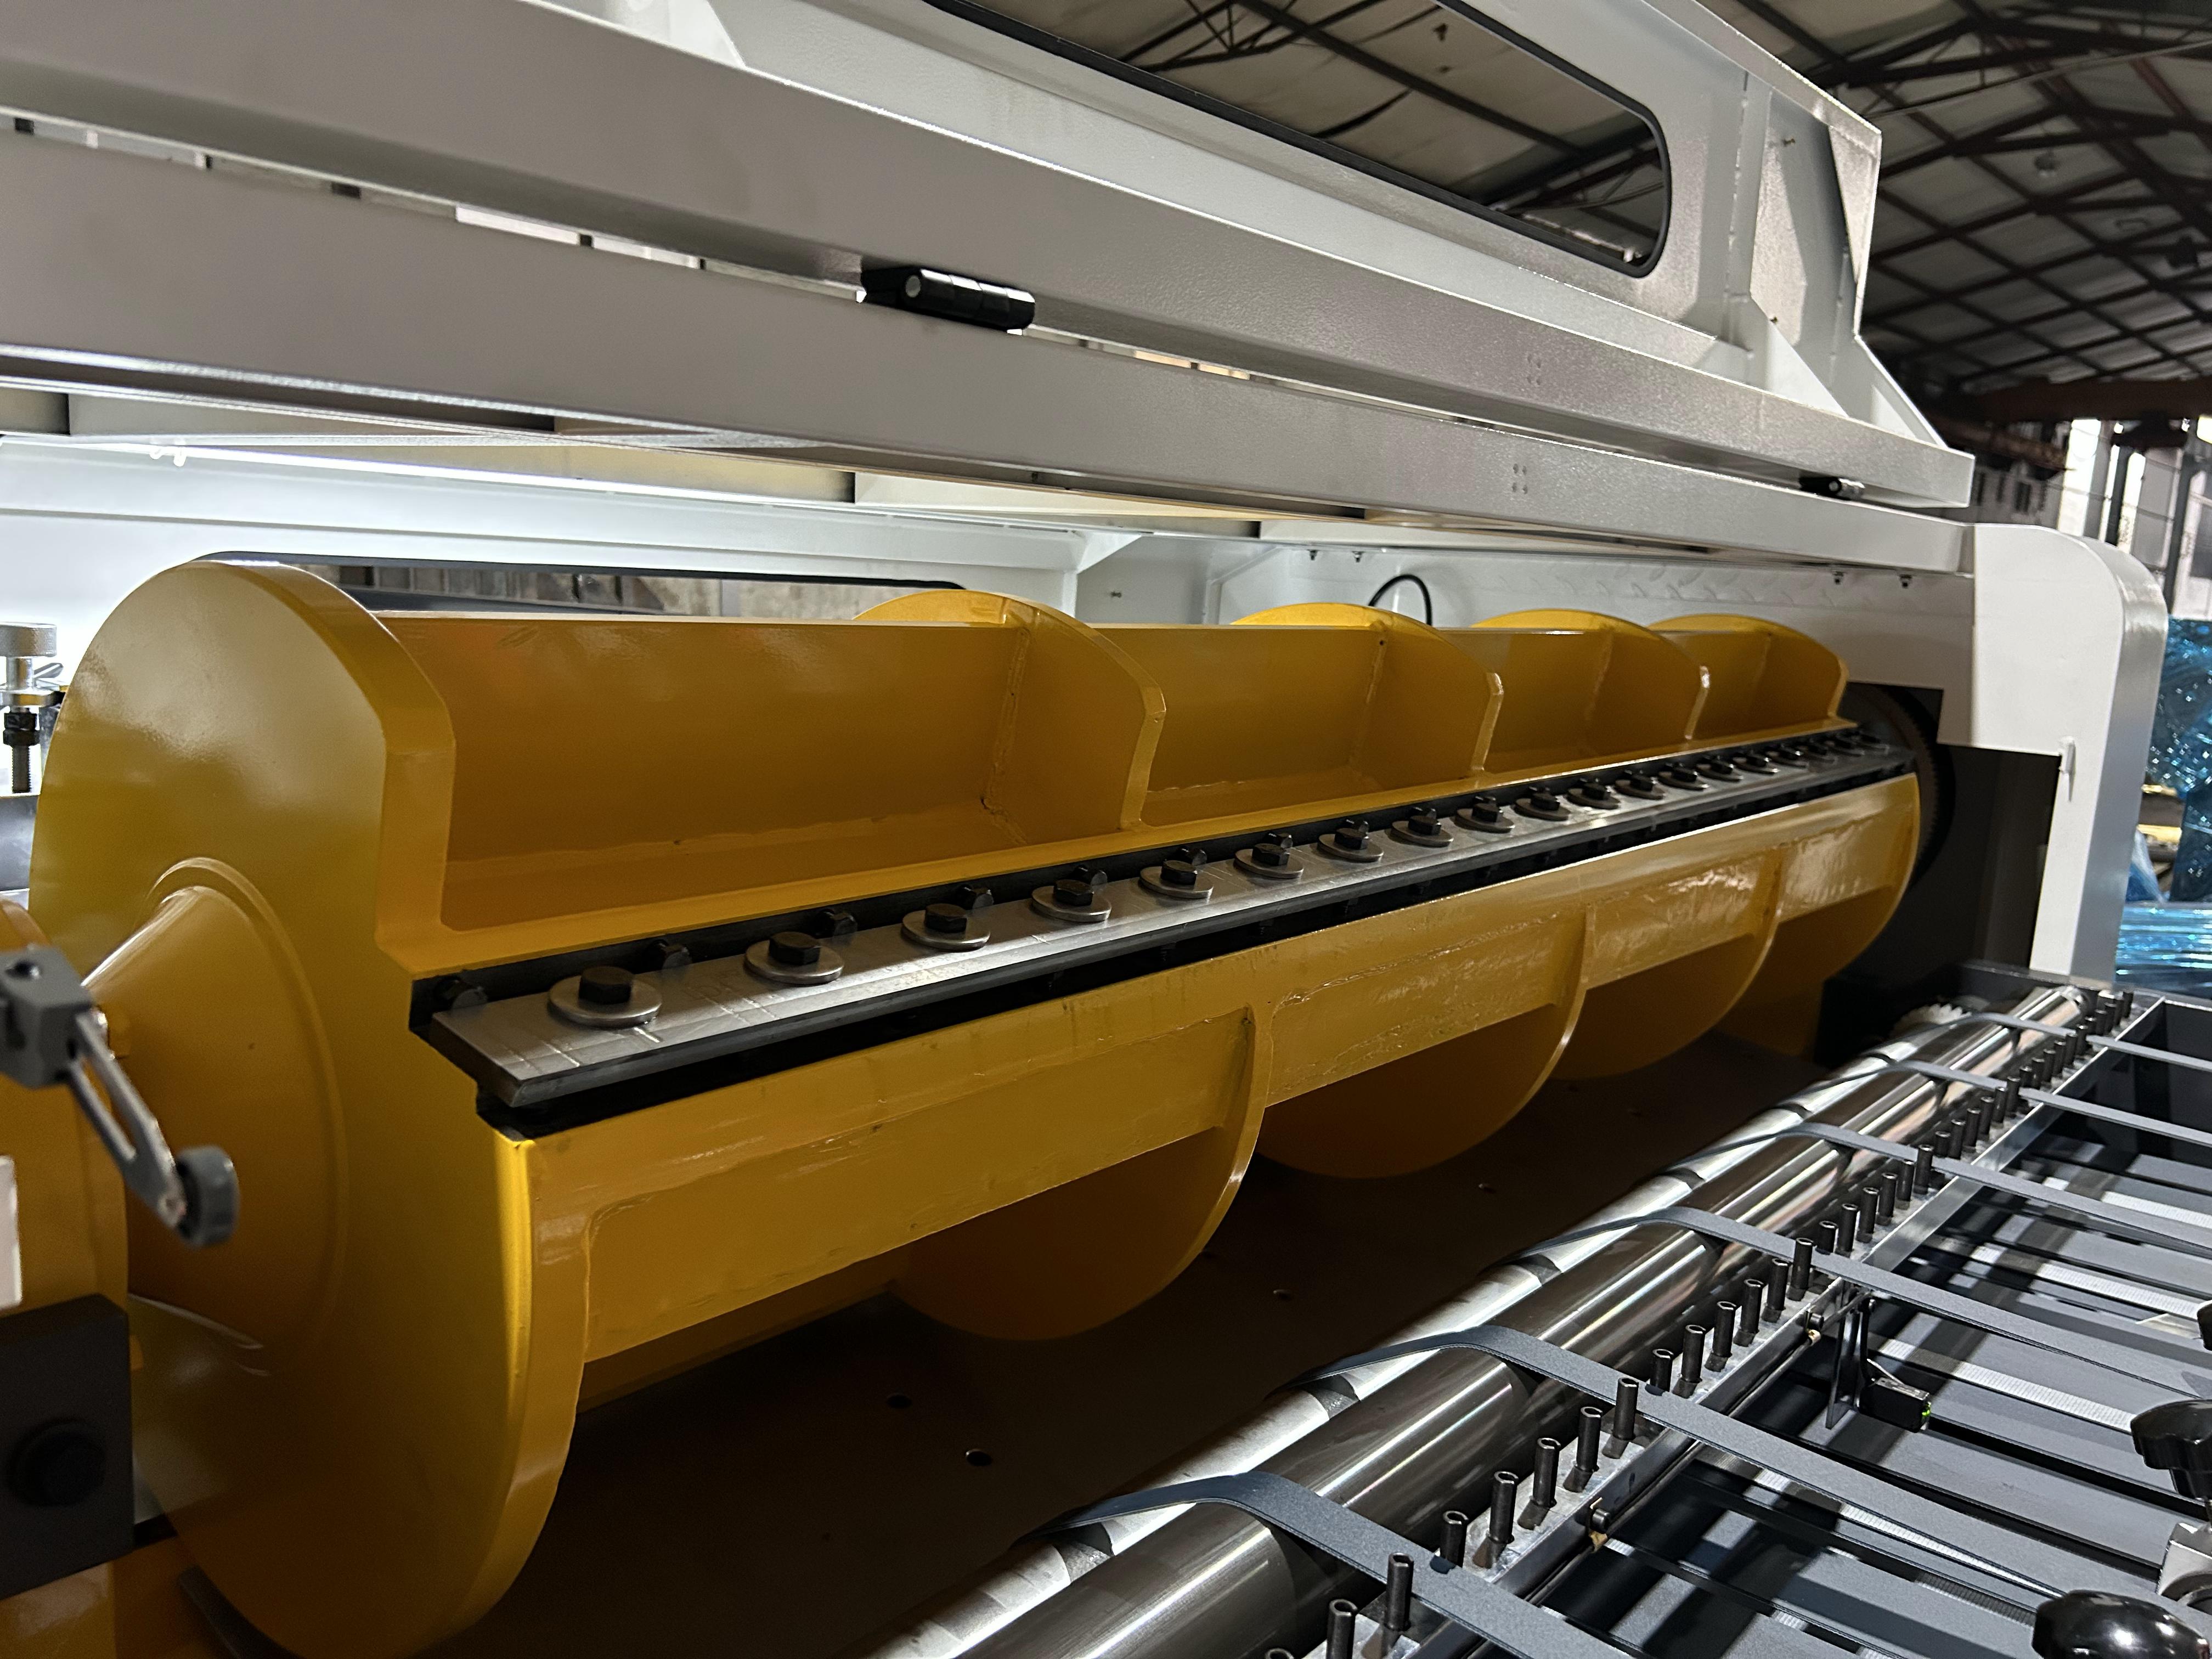
適切なメンテナンス クロスカッティングマシン 印刷、加工、包装工程における一貫した生産成果を達成するには、クロスカッティングマシンの適切な保守が不可欠です。整備状態の良いクロスカッティングマシンは、高精度・高信頼性を維持し、ダウンタイムを最小限に抑えます。これは、生産計画や最終的な収益に直結します。ご使用のクロスカッティングマシンの機種に応じた保守要件を正しく理解することで、オペレーターおよび保守担当チームは、高額な設備故障を未然に防ぎ、機械の寿命を大幅に延ばすことができます。
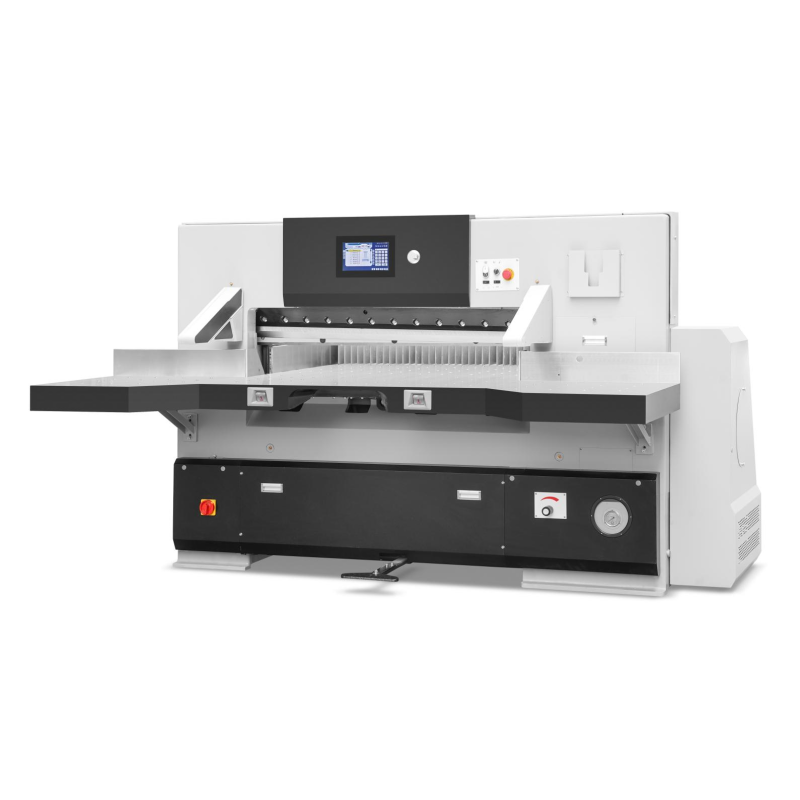
定期的な保守作業により、ブレードの摩耗、油圧漏れ、アライメントのずれなど、切断品質を損なう問題を未然に防止できます。クロスカッティングマシンを適切に管理せずに運用すると、切断面が不均一になり、材料のロスが増加し、顧客満足度も低下します。体系的な保守スケジュールを導入することで、クロスカッティングマシンは日々安定して高品質な出力を実現する信頼できる資産へと変わります。
クロスカッティングマシンの日常点検および週次点検
始業前点検手順
生産を開始する前に、オペレーターはクロスカッティングマシンの目視点検を行い、明らかな異常がないか確認する必要があります。ブレードのアライメントをチェックし、すべての安全ガードが正しく設置されていることを確認したうえで、材料供給装置が障害物なくスムーズに動作することを確認してください。この5分間の始業前点検を、お客様のクロスカッティングマシンで実施することで、小さな問題を大きな生産停止や事故に発展させる前に早期に発見できます。これにより、設備と作業員の双方を守ることができます。
クロスカッティングマシンの初期起動時に、異音がしていないか注意深く耳を澄ませてください。グラインド音、キーキー音、あるいは不規則なカチカチ音は、ベアリングの摩耗、ベルトの張力不良、または油圧システムの不具合を示していることが多いです。こうした音による警告を早期に把握・対応することで、生産を完全に停止させかねない重大な故障や高額な修理費用を伴う事態を未然に防ぐことができます。静かで滑らかに動作するクロスカッティングマシンは、適切な保守が行われている確かな証です。
清掃と潤滑の基本
クロスカッティングマシンの表面や機械部品内部にホコリや紙の破片がたまると、効率が低下し、腐食が促進されます。切断テーブル、ブレードホルダー、送り機構を毎日清掃することで、クロスカッティングマシンを最高の状態で稼働させることができます。エアーブローを使用する際は注意し、密閉されたベアリングや油圧ポート内に異物を押し込んでしまうことのないよう配慮してください。そうした誤操作は、クロスカッティングマシンの損傷につながる可能性があります。
クロスカッティングマシンの潤滑周期は機種によって異なりますが、多くのメーカーでは、指定されたピボットポイントやレール系に週1回の潤滑を推奨しています。正確な潤滑間隔および推奨潤滑剤の種類については、必ず当該クロスカッティングマシンの取扱説明書をご確認ください。不適切な潤滑剤を使用すると、ベタつきによる汚れの蓄積や十分な潤滑保護が得られないといった問題が生じ、結果として切断精度や機械の寿命に悪影響を及ぼします。
月次および四半期ごとのクロスカッティングマシン点検・保守作業
ブレードの鋭さおよび位置合わせの確認
ブレードは横断カットマシンの心臓部であり、その状態が切断品質を直接左右します。月1回のブレード点検では、適切な照明下で刃先を確認し、欠け・キズ・切れ味の低下などを検出します。劣化したブレードで横断カットマシンを運用すると、切り口がギザギザになり、材料のロスが増え、オペレーターが機械に過度な力を加える必要が生じ、結果として機械への負荷が高まります。多くの現場では、加工する材料の種類や加工量に応じて、横断カットマシンのブレードを4~8週間ごとに交換または研ぎ直しています。
ブレードのアライメントも、横断カットマシンの性能を確保する上で同様に重要です。アライメントがずれたブレードでは、斜めに切断されたり、材料の分離が不均一になったり、ブレードやガイドレールの早期摩耗が生じます。定規やレーザーによるアライメント測定器を用いて、横断カットマシンのブレードが材料の搬送方向に対して真正面(直角)に配置されているかを確認してください。わずか0.1mm程度のずれでも、後工程の品質に大きな影響を与え、不良品率を高めてしまいます。
油圧システムおよび圧力確認
多くの最新の横断切断機は、切断力を発揮するために油圧を用いています。横断切断機の月次油圧点検では、作動油の量を確認し、ホースに漏れや亀裂がないかを点検するとともに、圧力計の表示値がメーカー仕様と一致しているかを確認する必要があります。作動油の量が不足していたり、油圧配管が柔らかくなっていると、切断力が低下し、材料を1回の切断できれいに分離できなくなることがあります。
圧力試験により、横断カット機が切断サイクル全体で一定の力を発揮していることを確認できます。横断カット機の油圧マニホールド試験ポイントに携帯型圧力計を取り付けて、実測圧力と仕様上の期待値を比較してください。横断カット機の圧力が仕様値を下回る場合は、生産再開前にポンプの摩耗、バルブの漏れ、またはシールの劣化を調査してください。また、横断カット機の油圧油は、重大な部品故障が発生する前に粒子汚染や油の劣化を検出するために、四半期ごとのサンプリングおよび分析を実施することを推奨します。
季節・年次横断カット機メンテナンス
徹底的な清掃と部品点検
年2回、モータの冷却フィン、制御パネルの通気口、センサの光学部品にたまった粉塵を除去し、クロスカッティングマシンを徹底的に清掃してください。清掃されたクロスカッティングマシンは、より低温で動作し、高生産期間中の電気部品の故障も少なくなります。紙粉や湿気などの環境汚染物質は目に見えにくく徐々に蓄積し、クロスカッティングマシンのベアリング機能を劣化させます。深度清掃によりこの劣化を回復させ、機器の寿命を数年にわたり延長できます。
季節点検の際には、クロスカッティングマシンのすべての締結部品を目視点検し、振動によって緩んだものがあれば確実に締め直してください。モータ、油圧ポンプ、ブレードキャリッジアセンブリの取付ボルトも確認します。クロスカッティングマシンの単一のボルトが緩むだけでも、アライメントのずれ、振動、そして摩耗の加速といった連鎖的な問題を引き起こす可能性があります。重要な締結部品については、トルクレンチを用いてメーカー指定の締付けトルク値に合っているかを確認してください。
ベルトおよびドライブシステムの交換
横断カット機のベルトとプーリーは、数か月にわたる運転によって徐々に摩耗します。年1回のベルト点検では、亀裂、ツヤ出し(グレージング)、あるいはほつれが確認され、これらは動力伝達効率を低下させます。横断カット機のベルトが滑ると、切断が不完全になったり、圧力の加わり方が不均一になったりします。生産中断を待ってから対応するのではなく、故障が発生する前に予防的にベルトを交換しましょう。
横断カット機におけるプーリーのアライメント(位置合わせ)は、ベルトの寿命に直接影響します。プーリーがずれていると、ベルトが横方向にズレて走行し、摩擦と熱が増加します。年に1回、定規またはレーザー・アライメント工具を用いて、横断カット機のプーリーが完全に正しい位置にあるかどうかを確認してください。この簡単な点検により、ベルトの早期摩耗を防ぎ、モーターから切断機構へ安定した動力供給を確保できます。
よくある質問
横断カット機のブレードは、どのくらいの頻度で交換すればよいですか?
ブレードの交換頻度は、加工材の種類や生産量によって異なります。紙・段ボール・プラスチックフィルムなどを切断する横断カット機の場合、通常の使用条件下では、約4~12週間ごとのブレード交換が目安です。柔らかい素材ほどブレード寿命が長くなりますが、研磨性や複合素材などはより頻繁な交換を要します。切断品質を常に確認し、横断カット機で切り口がギザギザになったり、オペレーターが過度に力を入れて操作しなければならなくなったりした場合は、すでにブレード交換の時期を過ぎています。
横断カット機に即時のメンテナンスが必要なサインとは?
異音、目視で確認できる漏れ、切断圧のばらつき、振動などは、横断カット機に緊急の点検・対応が必要であるという警告サインです。ブレードの位置変化、材料送りの滞り、保護カバーの可視的な損傷なども、直ちに点検を要します。これらのサインを無視して横断カット機の運転を続けた場合、装置の損傷、安全上の危険、生産ロスにつながる可能性があるため、絶対におやめください。横断カット機が異常な状態で動作している場合は、原因の特定と是正が完了するまで、運転を停止してください。
横断カット機の適切な保守管理によって、ダウンタイムを削減できますか?
はい、横断カットマシンの体系的な保守管理は、予期せぬダウンタイムを大幅に削減します。予防保守により、問題が重大な故障に発展する前に早期に検出できます。定期的な保守スケジュールに基づいて運用される横断カットマシンは、予期しない停止が少なく、より安定した稼働が可能となり、稼働率も高くなります。たとえ短時間であっても計画された保守作業のための稼働停止期間は、緊急修理や横断カットマシンの停止による生産ロスに比べて、はるかにコストが低く抑えられます。