 EN
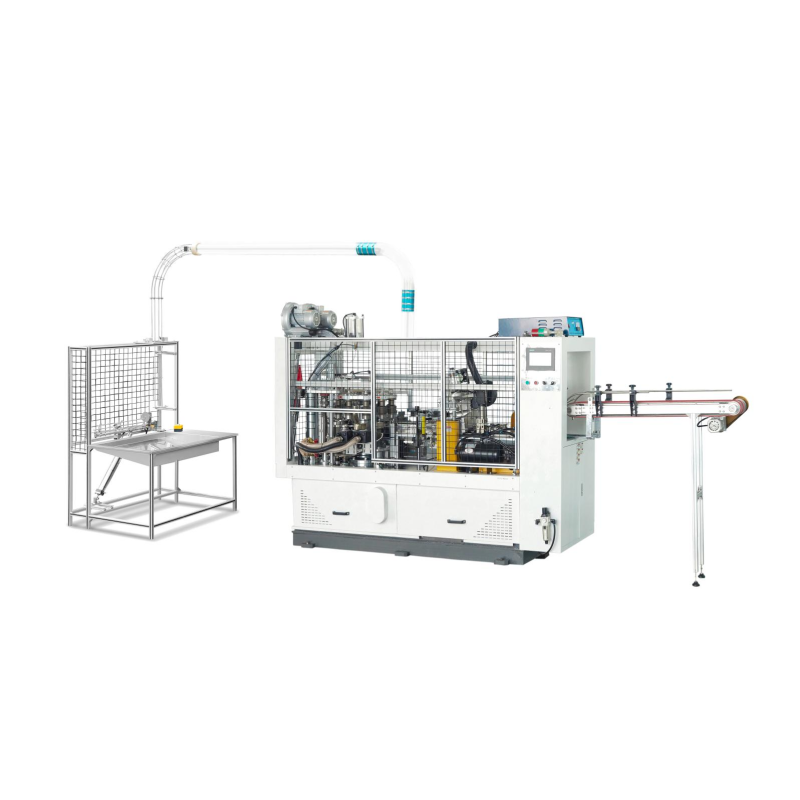
آمپر دستگاه قالبگیری درب کاغذی سرمایهگذاری قابل توجهی برای هر عملیات بستهبندی محسوب میشود. برای حفاظت از این سرمایهگذاری، اپراتورها باید تعهد خود را نسبت به روالهای سازمانیافته نگهداری اعلام کنند تا همه اجزای مکانیکی، پنوماتیکی و الکتریکی بهطور بهینه کار کنند. در صورت عدم نگهداری منظم، دستگاه ساخت درپوش کاغذی دچار سایش تسریعشده، افزایش نرخ ضایعات و توقفهای غیر برنامهریزیشده و پرهزینه خواهد شد که این امر باعث اختلال در برنامههای تولید و افزایش هزینههای عملیاتی میگردد.
درک اینکه چه روشهای نگهداریای واقعاً عمر مفید دستگاه ساخت درپوش کاغذی را افزایش میدهند، نیازمند فراتر رفتن از فهرستهای ساده پاکسازی است. مؤثرترین استراتژیهای نگهداری بهصورت هماهنگ بر روی روانکاری، تنظیم دقیق ابزارها، سلامت سیستم گرمایشی و آگاهی اپراتور تمرکز میکنند. هر بخش از دستگاه ساخت درپوش کاغذی با سایر بخشها تعامل دارد؛ بنابراین غفلت از یک ناحیه بهسرعت منجر به ایجاد مشکلات تشدیدشونده در سراسر دستگاه میشود.
روالهای نگهداری روزانه و هفتگی
پاک کردن و حذف مواد زائد
پاکسازی روزانه سادهترین اما تأثیرگذارترین عادتی است که هر اپراتور دستگاه ساخت درپوش کاغذی میتواند انجام دهد. گرد کاغذ، بقایای چسب و الیاف پراکنده در طول روندهای تولید معمولی در داخل محفظه شکلدهی و اطراف ناحیه قالب دستگاه ساخت درپوش کاغذی تجمع مییابند. اگر این آلودگیها بدون رسیدگی باقی بمانند، تحت تأثیر حرارت و فشار مکانیکی فشرده شده و منجر به خراشیدگی سطح ابزارها و اختلال در حرکات دقیقی میشوند که کیفیت خروجی دستگاه ساخت درپوش کاغذی را تعیین میکنند.
اپراتورها باید در پایان هر شیفت از هوای فشرده و پارچههای بدون پرز برای پاکسازی ایستگاه شکلدهی دستگاه ساخت درپوش کاغذی استفاده کنند. از مصرف حلالهایی که با مواد سطح آببندی سازگان ندارند، خودداری کنید؛ زیرا آسیب شیمیایی به این نواحی عمر ابزارهای دستگاه ساخت درپوش کاغذی را بهطور قابل توجهی کاهش میدهد. رعایت منظم پروتکل پاکسازی در پایان هر شیفت، مستقیماً فراوانی مداخلات نگهداری عمیق را کاهش میدهد.
روغنکاری قطعات متحرک
هر دستگاه ساخت درپوش کاغذی به شبکهای از کامها، ریلهای هدایتکننده، اتصالات و یاتاقانها وابسته است که باید بهدرستی روانکاری شوند تا اصطکاک و افزایش دما به حداقل برسد. بررسیهای هفتگی روانکاری ضروری است تا دستگاه ساخت درپوش کاغذی در طول هر چرخه شکلدهی، حرکتی نرم و دقیق داشته باشد. استفاده از درجه نادرست روانکار یا روانکاری ناکافی در نقاط تماس با بار بالا، منجر به خرابی زودهنگام یاتاقانها و انحراف ابعادی در محصول نهایی دستگاه ساخت درپوش کاغذی میشود.
همیشه به نمودار روانکنندگی خاص ارائهشده در راهنمای فنی دستگاه تولید درپوش کاغذی مراجعه کنید. مناطق مختلف دستگاه تولید درپوش کاغذی نیازمند ویسکوزیتههای مختلف گریس یا انواع روغن هستند. ترکیب روغنها و گریسهای ناسازگان با یکدیگر، رسوباتی ایجاد میکند که ممکن است قطعات متحرک را قفل کند و دستگاه تولید درپوش کاغذی را در بدترین زمان از یک چرخه تولید متوقف سازد.
نگهداری ابزارها و قالبهای شکلدهنده
بازرسی منظم قالبها و پانچها
قالبها و پانچهای شکلدهنده دستگاه تولید درپوش کاغذی در هر چرخه تحت تنش مکانیکی تکراری قرار میگیرند. بازرسی این قطعات هفتگی به تکنسینها امکان میدهد علائم اولیه سایش، ترکهای ریز یا حفرهدار شدن سطحی را پیش از آنکه بر کیفیت خروجی دستگاه تولید درپوش کاغذی تأثیر بگذارد، شناسایی کنند. یک قالب فرسوده در دستگاه تولید درپوش کاغذی درپوشهایی با هندسه نامنظم لبه، شکست در درزبندی یا نازکشدن دیواره تولید میکند که منجر به شکایات مشتریان و افزایش نرخ ضایعات میشود.
در هر چرخه بازرسی، تکنسینها باید اطمینان حاصل کنند که تنظیمبندی بین ابزارهای بالایی و پایینی در دستگاه ساخت درپوش کاغذی در محدوده تلرانس مشخصشده توسط سازنده باقی میماند. عدم تنظیمبندی در دستگاه ساخت درپوش کاغذی منجر به سایش نامتعادل قالبها و شکستن زودهنگام ابزارها میشود. استفاده از واشر (شیم) یا نصب مجدد اجزا در طول پنجرههای زمانی تعویض دورهای، از تشدید این مشکلات و تبدیل آنها به تعمیرات اضطراری جلوگیری میکند.
بررسی عنصر گرمایشی و کنترل دما
گرما متغیری حیاتی در عملکرد هر دستگاه ساخت درپوش کاغذی است. عناصر گرمایشی که مسئول فعالسازی خواص شکلپذیری مواد کاغذی هستند، باید بهطور منظم برای اطمینان از خروجی یکنواخت بررسی شوند. عدم یکنواختی در عنصر گرمایشی دستگاه ساخت درپوش کاغذی منجر به شکلگیری بیشازحد یا کمتر از حد در نواحی خاص میشود و درپوشهایی تولید میکند که از بازرسی کیفیت رد میشوند. علاوه بر کیفیت محصول، توزیع ناکنترلشده گرما باعث تسریع ترکهای ناشی از تنش در ابزارهای دستگاه ساخت درپوش کاغذی میشود.
سنسورهای دما و کنترلکنندههای PID روی دستگاه ساخت درپوش کاغذی باید در فواصل زمانی تعیینشده، معمولاً هر سه تا شش ماه بسته به حجم تولید، کالیبره شوند. اگر سنسور دما از مقدار واقعی انحراف پیدا کند، دستگاه ساخت درپوش کاغذی گرمتر یا سردتر از نقطه تنظیمشده برنامهریزیشده کار خواهد کرد و این امر عمر مفید المانهای گرمایشی و سطوح شکلدهنده را کاهش میدهد. جایگزینی سنسورها بر اساس برنامهریزی انجام میشود نه اینکه منتظر خرابی آنها بمانیم تا عملکرد دستگاه ساخت درپوش کاغذی قابلپیشبینی باقی بماند.
برنامهریزی نگهداری پیشگیرانه و آموزش اپراتورها
تدوین تقویم نگهداری پیشگیرانه
نگهداری واکنشی همیشه گرانتر از نگهداری پیشگیرانه برای دستگاه ساخت درپوش کاغذی است. تدوین یک برنامهریزی رسمی برای نگهداری پیشگیرانه که بازرسیها، روغنکاری، بررسی ابزارها و بازرسیهای برقی را در زمانهای مشخصی برنامهریزی میکند، اطمینان حاصل میکند که هیچیک از سیستمهای حیاتی دستگاه ساخت درپوش کاغذی نادیده گرفته نمیشود. یک برنامهریزی خوب برای دستگاه ساخت درپوش کاغذی باید بین وظایف روزانه، هفتگی، بازرسیهای عمیق ماهانه و تعمیرات اساسی سالانه تمایز قائل شود.
ثبت تاریخچه نگهداری برای هر واحد دستگاه ساخت درپوش کاغذی به شناسایی الگوهای شکست مکرر کمک میکند. اگر یک یاتاقان یا آببند خاص در دستگاه ساخت درپوش کاغذی در فواصل قابل پیشبینی بهطور مکرر خراب شود، برنامه نگهداری باید تعویض آن را پیش از گذشت آن فاصله زمانی برنامهریزی کند. این رویکرد مبتنی بر دادهها برای نگهداری دستگاه ساخت درپوش کاغذی، توقفهای غیرمنتظره را بهطور قابل توجهی کاهش داده و عمر کلی خدمات دستگاه را افزایش میدهد.
آموزش اپراتورها و تشخیص نقصها
اپراتورهای آموزشدیده اولین خط دفاعی برای هر دستگاه ساخت درپوش کاغذی هستند. اپراتورهایی که صداهای عادی کارکرد، ریتم چرخهها و ویژگیهای خروجی دستگاه ساخت درپوش کاغذی را درک میکنند، بسیار بیشتر احتمال دارد که نشانههای اولیه خرابی را پیش از تبدیلشدن به اشکالات جدی شناسایی کنند. تغییرات ارتعاشی، صداهای غیرمعمول، نوسانات دما و نامنظمیهای در خروجی، نشانههای اولیهای هستند که نشان میدهند دستگاه ساخت درپوش کاغذی نیازمند توجه است.
سرمایهگذاری در آموزش ساختارمند اپراتوران برای هر دستگاه ساخت درپوش کاغذی در یک واحد، وابستگی به تماسهای تعمیر و نگهداری واکنشی را کاهش میدهد و به پرسنل تولید اجازه میدهد تا بهسرعت اقدام کنند. یک اپراتور خوبآموزشدیده که دستگاه ساخت درپوش کاغذی را درک میکند، میتواند تنظیمات اولیه را انجام دهد، رفتارهای غیرعادی را برای تیم تعمیر و نگهداری گزارش دهد و مشکلات را بهدرستی ثبت نماید. این فرهنگ مراقبت از دستگاه ساخت درپوش کاغذی در سطح اپراتور، پایهای برای طول عمر بالا در هر خط بستهبندی است.
سوالات متداول
چند وقت یکبار باید ماشین ساخت درپوش کاغذی را روغنکاری کنم؟
فراوانی روغنکاری ماشین ساخت درپوش کاغذی به حجم تولید و قطعات خاصی که در آن استفاده میشوند بستگی دارد. بهطور کلی، یاتاقانهای با بار سنگین و ریلهای راهنما در ماشین ساخت درپوش کاغذی باید هفتگی بررسی و روغنکاری شوند. همیشه از برنامه روغنکاری ارائهشده در دفترچه راهنمای فنی ماشین ساخت درپوش کاغذی برای تعیین فواصل دقیق پیروی کنید.
نشانههایی که نشان میدهند ماشین ساخت درپوش کاغذی نیاز به تعویض ابزار دارد، چیست؟
شایعترین نشانههای نیاز به تعویض ابزار در ماشین ساخت درپوش کاغذی شامل عدم یکنواختی در هندسه لبه درپوشها، وجود حفرهها یا خطوط مشخص روی قالبها و افزایش نرخ ضایعات در طول تولید است. اگر ماشین ساخت درپوش کاغذی بهطور مداوم درپوشهایی تولید کند که در بازرسی ابعادی رد میشوند، سایش ابزار احتمالاً عامل اصلی است و باید فوراً مورد بازرسی قرار گیرد.
آیا خطاهای اپراتور میتوانند عمر خدماتی ماشین ساخت درپوش کاغذی را کوتاه کنند؟
بله، خطاهای اپراتور یکی از عوامل اصلی سایش زودرس در ماشینهای ساخت درپوش کاغذی هستند. بارگذاری نادرست مواد، دور زدن قفلهای ایمنی، بهرهبرداری از ماشین ساخت درپوش کاغذی با سرعتی بالاتر از حد مجاز و صرفنظر کردن از رویههای روزانه پاکسازی، همگی منجر به کاهش عمر خدماتی این ماشین میشوند. آموزش مناسب اپراتورها و داشتن رویههای استاندارد عملیاتی واضح، هم ماشین ساخت درپوش کاغذی و هم خروجی تولیدی آن را محافظت میکنند.