 EN
A maskin för formning av papperslock utgör en betydande kapitalinvestering för alla förpackningsverksamheter. För att skydda den investeringen måste operatörer följa strukturerade underhållsrutiner som säkerställer att varje mekanisk, pneumatisk och elektrisk komponent fungerar med bästa möjliga prestanda. Utan konsekvent underhåll kommer en maskin för tillverkning av papperslock att drabbas av accelererad slitage, ökande andel av skrotmaterial och kostsamma oplanerade stopp som stör produktionsschemat och höjer driftskostnaderna.
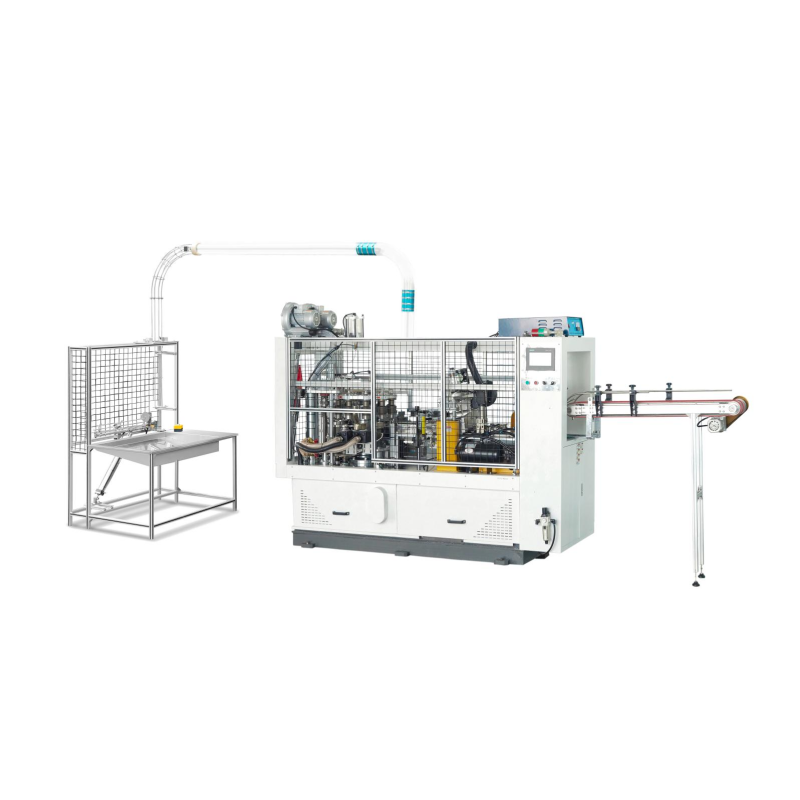
Att förstå vilka underhållsåtgärder som faktiskt förlänger livslängden för en maskin för tillverkning av papperslock kräver att man går bortom enkla rengöringschecklistor. De mest effektiva underhållsstrategierna tar hänsyn till smörjning, verktygsjustering, integriteten i uppvärmningssystemet och operatörens medvetenhet på ett samordnat sätt. Varje del av en maskin för tillverkning av papperslock påverkar de andra delarna, vilket innebär att försumlighet inom ett område snabbt leder till ackumulerande problem i hela enheten.
Dagliga och veckovisa underhållsprocesser
Rensning och avfallsborttagning
Daglig rengöring är en av de enklaste men samtidigt mest effektiva vanorna för varje operatör av en maskin för tillverkning av papperslock. Pappersdamms, limrester och lösa fibrer samlas upp inuti formningskammaren och runt stansområdet på en maskin för tillverkning av papperslock under normal produktion. Om detta smuts inte tas bort komprimeras det under värme och mekaniskt tryck, vilket leder till ytskador på verktygen och stör den exakta rörelsen som definierar kvaliteten på produkten från en maskin för tillverkning av papperslock.
Operatörer bör använda komprimerad luft och fläckfria tyger för att rengöra formstationen på en maskin för tillverkning av papperslock vid varje skiftslut. Undvik lösningsmedel som är inkompatibla med materialen i förseglingsoverytorna, eftersom kemisk skada på dessa områden minskar verktygens livslängd för maskiner tillverkade för papperslock kraftigt. En konsekvent rengöringsrutin vid skiftslut minskar direkt frekvensen av ingripanden för djupunderhåll.
Smörjning av rörliga komponenter
Varje maskin för tillverkning av papperslock är beroende av ett nätverk av kammar, guidskinner, kopplingar och lager som måste smörjas korrekt för att minimera friktion och värmeuppbyggnad. Veckovisa kontroller av smörjning är avgörande för att säkerställa att en maskin för tillverkning av papperslock bibehåller jämn och exakt rörelse under varje formningscykel. Att använda fel smörjmedelsklass eller under-smörja kontaktpunkter med hög belastning orsakar för tidig lagerfel och dimensionsdrift i produkten från maskinen för tillverkning av papperslock.
Konsultera alltid den specifika smörtschemat som finns i den tekniska manualen för maskinen för tillverkning av papperslock. Olika zoner i en maskin för tillverkning av papperslock kräver olika fetthaltigheter eller oljetyper. Att blanda inkompatibla smörjmedel ger upphov till avlagringar som kan låsa rörliga delar och tvinga en maskin för tillverkning av papperslock att stängas av vid den värsta möjliga tidpunkten under en produktion.
Underhåll av verktyg och formningsdies
Regelbunden inspektion av dies och stansar
Formningsdies och stansar i en maskin för tillverkning av papperslock utsätts för återkommande mekanisk påverkan vid varje cykel. Genom att inspektera dessa komponenter veckovis kan tekniker upptäcka tidiga tecken på slitage, mikrospännrissningar eller ytpitting innan de påverkar kvaliteten på papperslocken från maskinen för tillverkning av papperslock. En sliten die i en maskin för tillverkning av papperslock ger lock med inkonsekvent randgeometri, tätningsfel eller tunnare väggar, vilket leder till kundklagomål och ökad avfallsgrad.
Under varje inspektionscykel bör tekniker kontrollera att justeringen mellan övre och undre verktyg på maskinen för tillverkning av papperslock ligger inom tillverkarens angivna toleransgränser. Feljustering på en maskin för tillverkning av papperslock accelererar ojämn slitning av stämplar och kan orsaka tidig brottbildning i verktygen. Att justera med skivor eller återmontera komponenter under schemalagda underhållsfönster förhindrar att dessa problem eskalerar till nödrepairs.
Kontroll av uppvärmningselement och temperaturreglering
Värme är en kritisk variabel för prestandan hos varje maskin för tillverkning av papperslock. Uppvärmningselementen, som aktiverar pappersmaterialets formnings egenskaper, måste regelbundet kontrolleras för enhetlig effekt. Ett ojämnt uppvärmningselement på en maskin för tillverkning av papperslock orsakar lokal överformning eller underformning, vilket leder till lock som inte klarar kvalitetskontrollen. Utöver produktkvaliteten accelererar okontrollerad värmedistribution spänningsbrott i verktygen för maskiner tillverkade för papperslock.
Temperatursensorer och PID-regulatorer på en maskin för tillverkning av papperslock bör kalibreras med jämna mellanrum, vanligtvis varje tre till sex månad beroende på produktionsvolymen. En temperatursensor som avviker orsakar att en maskin för tillverkning av papperslock kör varmare eller kallare än det programmerade inställningsvärdet, vilket minskar den användbara livslängden för uppvärmningselement och formytor lika mycket. Att byta ut sensorer enligt ett schema snarare än att vänta tills de går sönder säkerställer att en maskin för tillverkning av papperslock fungerar på ett förutsägbart sätt.
Schemaläggning av preventiv underhåll och operatörsutbildning
Skapa en kalender för preventivt underhåll
Reaktiv underhåll är alltid dyrare än preventivt underhåll för en maskin för tillverkning av papperslock. Att skapa en formell preventiv underhållskalender som schemalägger inspektioner, smörjning, verktygsinspektioner och elektriska granskningar säkerställer att inget kritiskt system i en maskin för tillverkning av papperslock överlookas. En välstrukturerad kalender för en maskin för tillverkning av papperslock bör skilja mellan dagliga uppgifter, veckovisa uppgifter, månadsvisa djupinspektioner och årliga översynsarbetsperioder.
Att spåra underhållshistoriken för varje enhet av en maskin för tillverkning av papperslock hjälper till att identifiera återkommande felmönster. Om en viss lager eller tätningsring i en maskin för tillverkning av papperslock upprepade gånger går sönder vid ett förutsägbart intervall bör underhållskalendern schemalägga utbytet av den innan detta intervall löper ut. Denna datastyrd ansats till underhållet av en maskin för tillverkning av papperslock minskar kraftigt den oplanerade driftstoppet och förlänger maskinens totala livslängd.
Operatörsutbildning och felidentifiering
Utbildade operatörer är den första försvarslinjen för alla maskiner för tillverkning av papperslock. Operatörer som förstår de normala driftljuden, cykelritmerna och utmatningskarakteristikerna för en maskin för tillverkning av papperslock är långt mer sannolika att upptäcka tidiga felindikationer innan de utvecklas till allvarliga fel. Vibrationförändringar, ovanliga ljud, temperaturfluktuationer och oregelbikheter i utmatningen är tidiga indikatorer på att en maskin för tillverkning av papperslock kräver uppmärksamhet.
Att investera i strukturerad operatörsutbildning för varje maskin för tillverkning av papperslock i en anläggning minskar beroendet av reaktiva underhållsanrop och ger produktionspersonalen möjlighet att agera snabbt. En välutbildad operatör som förstår maskinen för tillverkning av papperslock kan utföra grundläggande justeringar, identifiera ovanligt beteende för underhållsteamet och dokumentera problem korrekt. Denna kultur av vård av maskiner för tillverkning av papperslock på operatörsnivå är grunden för en lång livslängd för alla förpackningslinjer.
Vanliga frågor
Hur ofta ska jag smörja en maskin för tillverkning av papperslock?
Smörjningsfrekvensen för en maskin för tillverkning av papperslock beror på produktionsvolymen och de specifika komponenterna som är involverade. Som allmän riktlinje bör lager med hög belastning och guidskinner på en maskin för tillverkning av papperslock kontrolleras och smörjas veckovis. Följ alltid smörjningsplanen i den tekniska manualen för maskinen för tillverkning av papperslock för att få korrekta intervall.
Vilka tecken tyder på att en maskin för tillverkning av papperslock behöver byta verktyg?
De vanligaste tecknen på att en maskin för tillverkning av papperslock behöver byta verktyg inkluderar inkonsekvent lockkantsgeometri, synlig ytpitting eller skavning på stämplar samt ökande utslagskvoter under produktionen. Om en maskin för tillverkning av papperslock konsekvent tillverkar lock som inte uppfyller dimensionskontrollerna är verktygsnötning den mest troliga orsaken och bör undersökas omedelbart.
Kan operatörsfel förkorta servicelevden för en maskin för tillverkning av papperslock?
Ja, operatörsfel är en ledande orsak till för tidig slitage på en maskin för formning av papperslock. Felaktig materialmatning, att kringgå säkerhetslås, att driva en maskin för formning av papperslock över dess angivna hastighet eller att försumma dagliga rengöringsrutiner bidrar alla till en förkortad livslängd. Rätt operatörsträning och tydliga standardarbetsrutiner skyddar både maskinen för formning av papperslock och den produktionsutdata den levererar.