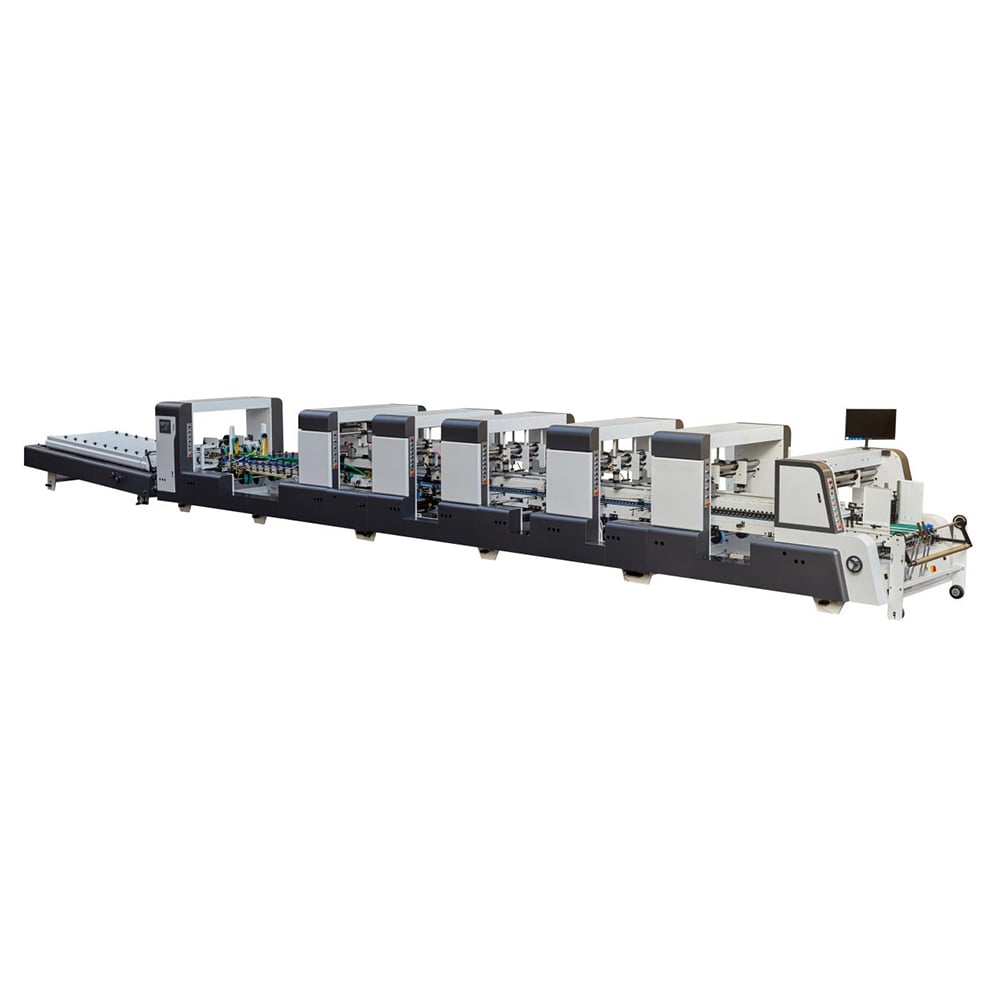
Mașina de îndoire și lipit din seria SHH-FS, cu funcție pentru cutii cu 4/6 colțuri, fiecare set fiind comandat de un motor servo independent, utilizează o placă electrică de reglare, componente electronice importate și un dispozitiv cu trei plăci în modul de urmărire. Plăcile din aluminiu au toate structură de tip șină, ceea ce facilitează adăugarea pieselor de schimb. Mașina este proiectată special pentru toate tipurile de cutii de ambalaj din carton ondulat cu 4/6 colțuri și poate satisface toate cerințele zonei de ambalare automată.
02. SPECIFICAȚII:
| Nume |
Mașina automată de îndoire și lipit cu viteză ridicată SHH-FS pentru cutii cu 4 și 6 colțuri |
| Materiale din hârtie |
Carton 200–800 gsm, carton ondulat tip A, B, C, E, F, N |
| Viteză maximă a stratului exterior |
Max. 300 metri/minut |
| Modul de hrănire |
Alimentare automată și continuă |
| Mod de pliere |
Îndoirile 2 și 4 sunt de 180°, o linie de 180°, trei linii de 90° |
| Material adeziv |
Lipici rece pe bază de apă |
| Ajutor electric |
40 kW, 380 V, 50 Hz, 3 faze |
| Greutate |
9 Tonnă |
| Dimensiuni excedentare |
19*2,2*1,7 M |
| Eșantion de cutie |
 |
Gama largă de accesorii permite producerea unor diverse designuri de cutii din carton
Mașină rapidă, stabilă și precisă, cu configurare și funcționare ușoară
Fiecare secțiune este acționată de un sistem independent de motoare servo
Mișcare motorizată a purtătorului cu ghidaje liniare de înaltă precizie
Capabilă să producă structuri complexe de cutii din carton, inclusiv cutii cu fund închis prin împingere, cutii cu fund blocat, cutii cu 4 și 6 colțuri, cutii neuniforme etc.
Setare automată (cu memorie)
04. DETALII
 |
 |
1. Cu vibrator, asigură alimentarea lină și continuă. 2. Ecran tactil pentru controlul funcționării mașinii 3. Lungimea de alimentare a cutiei este reglabilă 4. Cu ecran de monitorizare pentru verificarea stadiului de pre-presare 5. Cu comandă independentă prin motor servo, reglaj independent al vitezei 6. Trei cuțite de alimentare cu ghidaj liniar 7. Cu dispozitiv de presiune cu cilindru 8. Deflectoarele din stânga și dreapta pot fi reglate în sus și în jos pentru a reduce timpul de reglare și de schimbare a cutiilor. |
Asigurați-vă că hârtia goală este alimentată în linie dreaptă pentru a garanta calitatea formării cutiilor 1. Cu comandă independentă prin motor servo 2. Fiecare rând se deplasează cu telecomanda 3. Poate alinia cutia la stânga sau la dreapta acesteia, în funcție de proiectare. |
 |
 |
PRE-DOBÂNDIRE ȘI DOBÂNDIRE SPATE
Secțiunea de pre-dobândire este echipată cu un dispozitiv special conceput pentru a îndeplini cu precizie cerințele liniei automate de ambalare în cutii. 1. Prima linie de dobândire este pre-dobândită la 180° 2. A treia linie de dobândire este pre-dobândită până la 90° 3. Deschizător pentru liniile de dobândire 1 și 3 |
DOBÂNDIRE ÎNCHISĂ LA BAZĂ ȘI DOBÂNDIRE SPATE
1. Metodă de proiectare modulară, care îmbunătățește timpul de instalare și de schimbare a accesoriilor sistemul de colțuri 2.4&6 utilizează un motor servo pentru a asigura precizia plierii cârligului posterior 3. Encoderul este utilizat pentru urmărirea vitezei, iar viteza suplimentară a unității centrale este sincronizată cu cea a cârligului posterior |
 |
 |
plieri la 180° pe liniile 2 și 4, pliere și lipire a suporturilor goale 1. Cingătura superioară de presiune utilizează transmisia principală și sistemul de presiune cu cilindru, fiind mai potrivită pentru produsele ondulate de grosimi variabile. 2. Control independent prin motor servo |
Echipată cu dispozitiv de numărare pentru a contoriza cutiile finite, astfel încât să corespundă reglajului cutiilor; ușor de numărat și de ambalat. |
 |
 |
Dispozitiv de bătut comandat pneumatic, care se deplasează înainte și înapoi pentru corectarea neuniformității |
1. Reglaj pneumatic în înălțime și înainte-înapoi 2. Cu masă pentru colectarea cutiilor de carton 3. Poate fi deplasat flexibil în funcție de tipul și lungimea cutiei 4. Cu centură din spumă albastră 5. Cu comandă independentă a motorului |
 |
|
SISTEM DE PULVERIZARE (CU APĂ, LA RECE) Este necesar un sistem suplimentar de pulverizare. Echipat cu trei pistoluri, convenabil pentru producția diverselor tipuri de cutii speciale, lipire rapidă și dimensionare precisă. (Opțiuni: personalizate la comanda utilizatorului) |
Mostre
| Tipul și dimensiunea cutiei cu patru colțuri (mm) |
 |
|
| Model |
|
1250FS |
1450FS |
1650FS |
1850FS |
2050FS |
| A+B+C |
180-1150 |
180-1350 |
180-1550 |
180-1750 |
180-1950 |
| B Min |
130 |
130 |
130 |
130 |
130 |
| F |
70-800 |
70-800 |
70-800 |
70-800 |
70-800 |
| G max |
800 |
800 |
800 |
800 |
800 |
| Înălțime minimă |
10 |
10 |
10 |
10 |
10 |
| L |
25-100 |
25-100 |
25-100 |
25-170 |
25-170 |
|
| Tip și dimensiune a cutiei cu șase colțuri (mm) |
 |
|
| Model |
|
1250FS |
1450FS |
1650FS |
1850FS |
2050FS |
| A+B+C+D+E |
290-1200 |
290-1400 |
340-1600 |
340-1800 |
340-2000 |
| Lățime + Înălțime minimă |
80 |
80 |
140 |
140 |
140 |
| B Min |
80 |
80 |
80 |
80 |
80 |
| C Min |
30 |
30 |
30 |
30 |
30 |
| D Min |
70 |
70 |
70 |
70 |
70 |
| F |
70-800 |
70-800 |
70-800 |
70-800 |
70-800 |
| G max |
800 |
800 |
800 |
800 |
800 |
| Înălțime minimă |
10 |
10 |
10 |
10 |
10 |
| L |
25-100 |
25-100 |
25-100 |
25-170 |
25-170 |
|
| Tip și dimensiune a cutiei plate (mm) |
 |
|
|
| Model |
|
1250FS |
1450FS |
1650FS |
1850FS |
2050FS |
| A+B+C+D |
200-1200 |
200-1400 |
200-1600 |
280-1800 |
280-2000 |
| C+D Min |
100 |
100 |
100 |
140 |
140 |
| D Min |
25 |
25 |
25 |
25 |
25 |
| F Min |
100 |
100 |
100 |
100 |
100 |
| G |
150-800 |
150-800 |
150-800 |
150-800 |
150-800 |
|
| Tip și dimensiune a cutiei cu fund rigid (mm) |
 |
|
| Model |
|
1250FS |
1450FS |
1650FS |
1850FS |
2050FS |
| A+B+C+D |
250-1150 |
250-1350 |
250-1550 |
380-1750 |
380-1950 |
| C+D Min |
125 |
125 |
125 |
190 |
190 |
| D Min |
25 |
25 |
25 |
25 |
25 |
| F Min |
100 |
100 |
100 |
100 |
100 |
| G |
150-800 |
150-800 |
150-800 |
150-800 |
150-800 |
| Înălțime minimă |
30 |
30 |
30 |
30 |
30 |
| NOTĂ: Viteza mașinii trebuie stabilită în funcție de dimensiunea reală a cutiei-probă. |

 EN