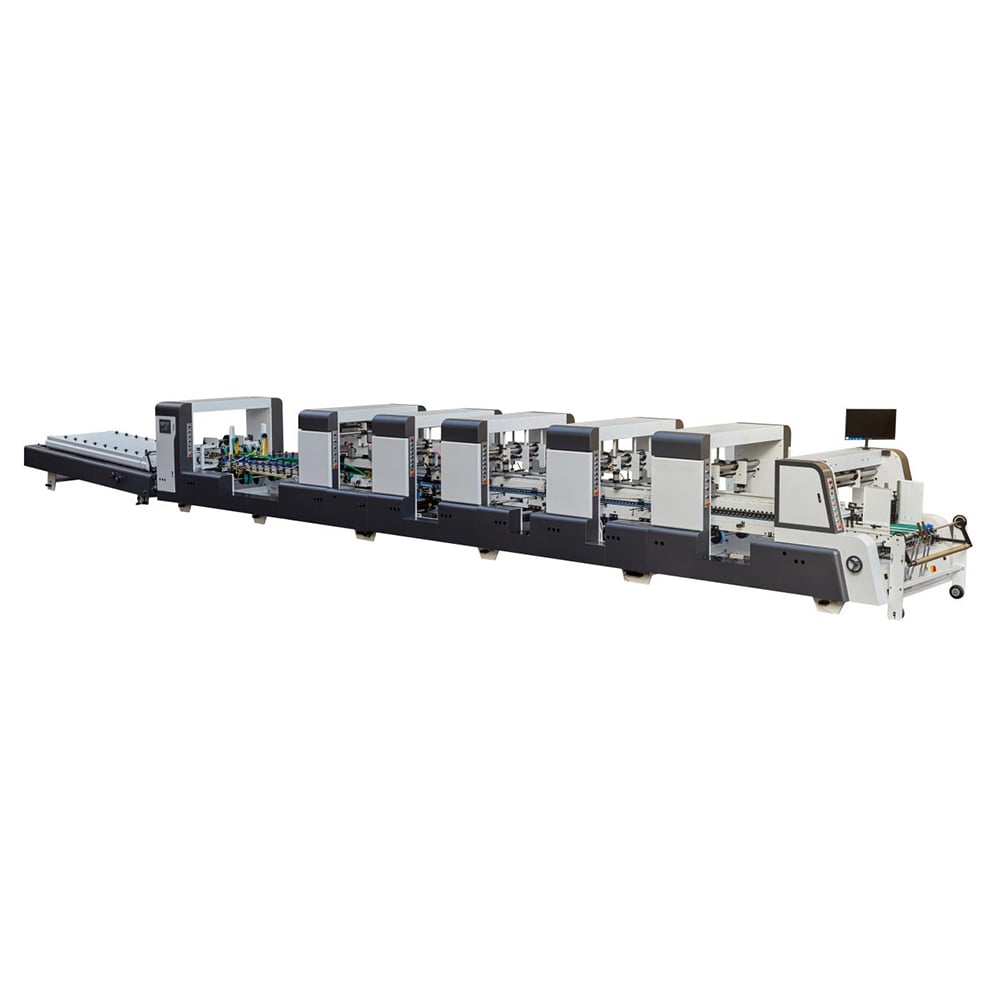
Паперозгинно-клеєвий апарат серії SHH-FS з функцією 4/6 кутів, у якому кожен комплект керується окремим сервомотором, використовує електричну регулювальну плату, імпортні електронні компоненти та пристрій з трьома плитами у режимі слідування за траєкторією. Алюмінієві плити мають конструкцію зі зливними жолобами, що спрощує заміну запасних частин. Апарат спеціально розроблено для різних типів картонних упаковок із 4 або 6 кутами й задовольняє всі вимоги автоматизованих ліній упакування.
02. ТЕХНІЧНІ ХАРАКТЕРИСТИКИ:
| Ім’я |
Автоматичний високошвидкісний паперозгинно-клеєвий апарат SHH-FS для 4 та 6 кутів |
| Паперовий матеріал |
Картон: 200–800 г/м², гофрокартон типів A, B, C, E, F, N |
| Макс. швидкість подачі обкладинки |
Макс. 300 метрів/хвилину |
| Спосіб подачі |
Автоматична та безперервна подача |
| Спосіб складання |
Згини 2 та 4 — на 180°, лінія 1 — на 180°, лінія 3 — на 90° |
| Матеріал клею |
Холодний клей на водній основі |
| Електрична потужність |
40 кВт, 380 В, 50 Гц, 3 фази |
| Вага |
9 тонн |
| Надмірні габарити |
19×2,2×1,7 м |
| Зразок коробки |
 |
Широкий асортимент аксесуарів дозволяє виготовляти різноманітні конструкції коробок
Швидкий, стабільний і точний верстат із простим налаштуванням та експлуатацією
Кожен секційний модуль приводиться в рух окремою сервосистемою
Моторизований рух несучої системи з високоточними лінійними напрямними
Здатний виготовляти складні конструкції коробок, у тому числі прямолінійні, з замковим дном, чотири- й шестикутні, а також коробки з непропорційними сторонами тощо
Автоматичне налаштування (з функцією пам’яті)
04. ДЕТАЛІ
 |
 |
1. З вібратором для забезпечення плавної та безперервної подачі. 2. Сенсорний екран для керування роботою машини 3. Регулювання довжини подачі з коробки 4. З моніторним екраном для перевірки стану передпресування 5. З незалежним сервомоторним керуванням та незалежною регулюванням швидкості 6. Три різальні ножі для подачі з лінійними напрямними 7. З пристроєм циліндрового тиску 8. Ліві й праві перегородки можна регулювати вгору та вниз для скорочення часу налаштування й заміни коробок. |
Переконайтеся, що заготовки з паперу подаються рівно, щоб забезпечити якість формування коробок 1. З незалежним сервомоторним керуванням 2. Кожен ряд рухається за допомогою пульта дистанційного керування 3. Може вирівнювати коробку вліво або вправо залежно від конструкції. |
 |
 |
ПЕРЕДНЄ ЗГИНАННЯ ТА ЗАДНІЙ ЗГИНАЧ
Секція переднього згинання оснащена спеціальним пристроєм, розробленим для точного виконання вимог автоматичної лінії упаковки в коробки. 1. Перша лінія загину передньо згинається на 180° 2. Третя лінія загину передньо згинається до 90° 3. Відкривач ліній загину 1 та 3 |
ЗАМОК УНИЗУ ТА ЗАДНІЙ ЗГИНАЧ
1. Модульний метод конструювання скорочує час встановлення та заміни аксесуарів система кутових згинів 2,4 та 6 використовує сервомотор для забезпечення точності згинання заднього гачка 3. Енкодер використовується для відстеження швидкості, а підвищена швидкість основного блоку синхронізується з рухом заднього гачка |
 |
 |
згинання на 180° за лініями 2 і 4, згин і наклеювання заготовок 1. Верхній прижимний ремінь приводиться в дію основним приводом і системою пневмоциліндрів, що робить його більш придатним для хвилястих виробів різної товщини. 2. Керування незалежним сервомотором |
З лічильним пристроєм для підрахунку готових коробок, що забезпечує їхню відповідність регулюванню коробок; спрощує підрахунок та упаковку. |
 |
 |
ПРИСТРІЙ ДЛЯ ПОТОПТУВАННЯ
Пневматично керований пристрій для потоптування, що рухається вперед і назад для усунення непропорційності |
1. Пневматична регулювання висоти та руху вперед-назад 2. Зі стільницею для збирання паперових коробок 3. Може бути гнучко переміщений залежно від типу та довжини коробки 4. З синім губчастим ременем 5. З незалежним керуванням двигуна |
 |
|
СИСТЕМА РОЗПИЛЮВАННЯ (ВОДНА ХОЛОДНА) Потрібна додаткова система розпилювання. Обладнана трьома пістолетами, що забезпечує зручність у виробництві різних спеціальних коробок, швидке й точне нанесення клею. (Опції: за індивідуальним замовленням замовника) |
Зразки
| Тип і розміри коробки з чотирма кутами (мм) |
 |
|
| Модель |
|
1250FS |
1450FS |
1650FS |
1850FS |
2050FS |
| A+B+C |
180-1150 |
180-1350 |
180-1550 |
180-1750 |
180-1950 |
| B Мін |
130 |
130 |
130 |
130 |
130 |
| F |
70-800 |
70-800 |
70-800 |
70-800 |
70-800 |
| G макс |
800 |
800 |
800 |
800 |
800 |
| Мін. H |
10 |
10 |
10 |
10 |
10 |
| L |
25-100 |
25-100 |
25-100 |
25-170 |
25-170 |
|
| Шестигранна коробка: тип і розмір (мм) |
 |
|
| Модель |
|
1250FS |
1450FS |
1650FS |
1850FS |
2050FS |
| A+B+C+D+E |
290-1200 |
290-1400 |
340-1600 |
340-1800 |
340-2000 |
| Мін. B+C |
80 |
80 |
140 |
140 |
140 |
| B Мін |
80 |
80 |
80 |
80 |
80 |
| C Мін |
30 |
30 |
30 |
30 |
30 |
| D мін. |
70 |
70 |
70 |
70 |
70 |
| F |
70-800 |
70-800 |
70-800 |
70-800 |
70-800 |
| G макс |
800 |
800 |
800 |
800 |
800 |
| Мін. H |
10 |
10 |
10 |
10 |
10 |
| L |
25-100 |
25-100 |
25-100 |
25-170 |
25-170 |
|
| Плоска коробка: тип і розмір (мм) |
 |
|
|
| Модель |
|
1250FS |
1450FS |
1650FS |
1850FS |
2050FS |
| А+В+С+D |
200-1200 |
200-1400 |
200-1600 |
280-1800 |
280-2000 |
| C+D мін. |
100 |
100 |
100 |
140 |
140 |
| D мін. |
25 |
25 |
25 |
25 |
25 |
| F мін. |
100 |
100 |
100 |
100 |
100 |
| G |
150-800 |
150-800 |
150-800 |
150-800 |
150-800 |
|
| Коробка з замковим дном: тип і розмір (мм) |
 |
|
| Модель |
|
1250FS |
1450FS |
1650FS |
1850FS |
2050FS |
| А+В+С+D |
250-1150 |
250-1350 |
250-1550 |
380-1750 |
380-1950 |
| C+D мін. |
125 |
125 |
125 |
190 |
190 |
| D мін. |
25 |
25 |
25 |
25 |
25 |
| F мін. |
100 |
100 |
100 |
100 |
100 |
| G |
150-800 |
150-800 |
150-800 |
150-800 |
150-800 |
| Мін. H |
30 |
30 |
30 |
30 |
30 |
| Примітка: швидкість роботи машини має визначатися на основі фактичного зразка коробки. |

 EN