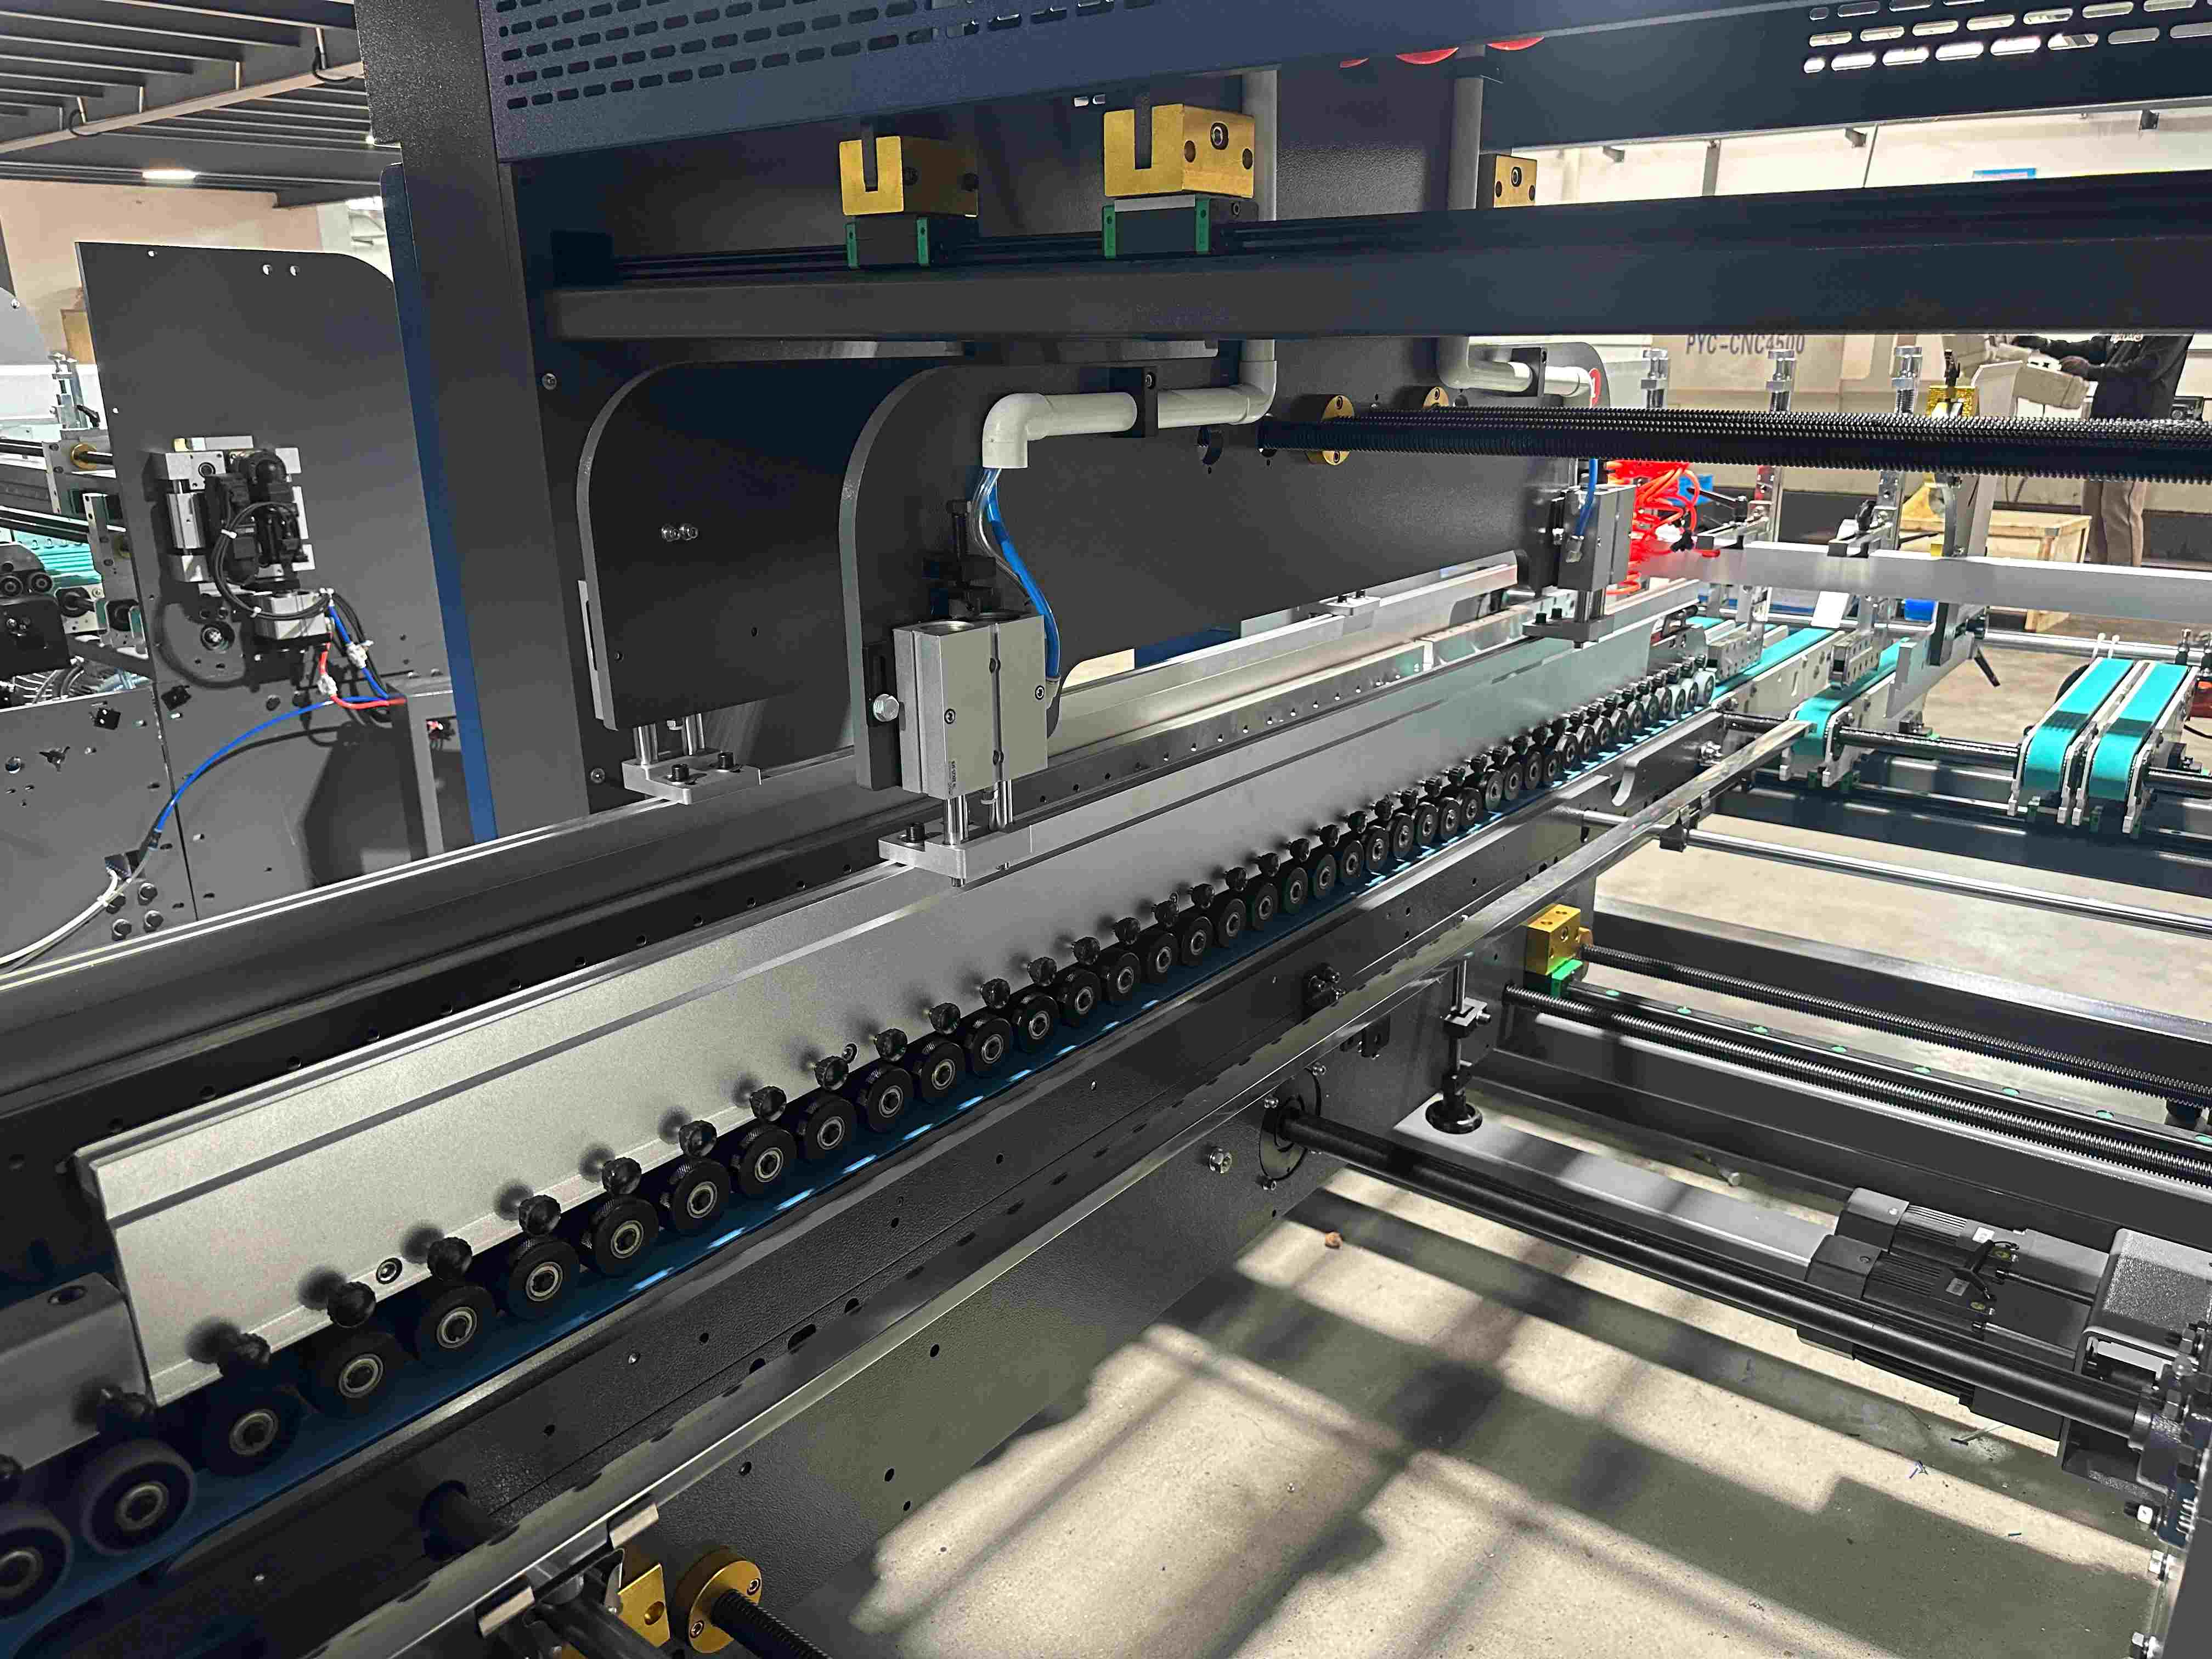
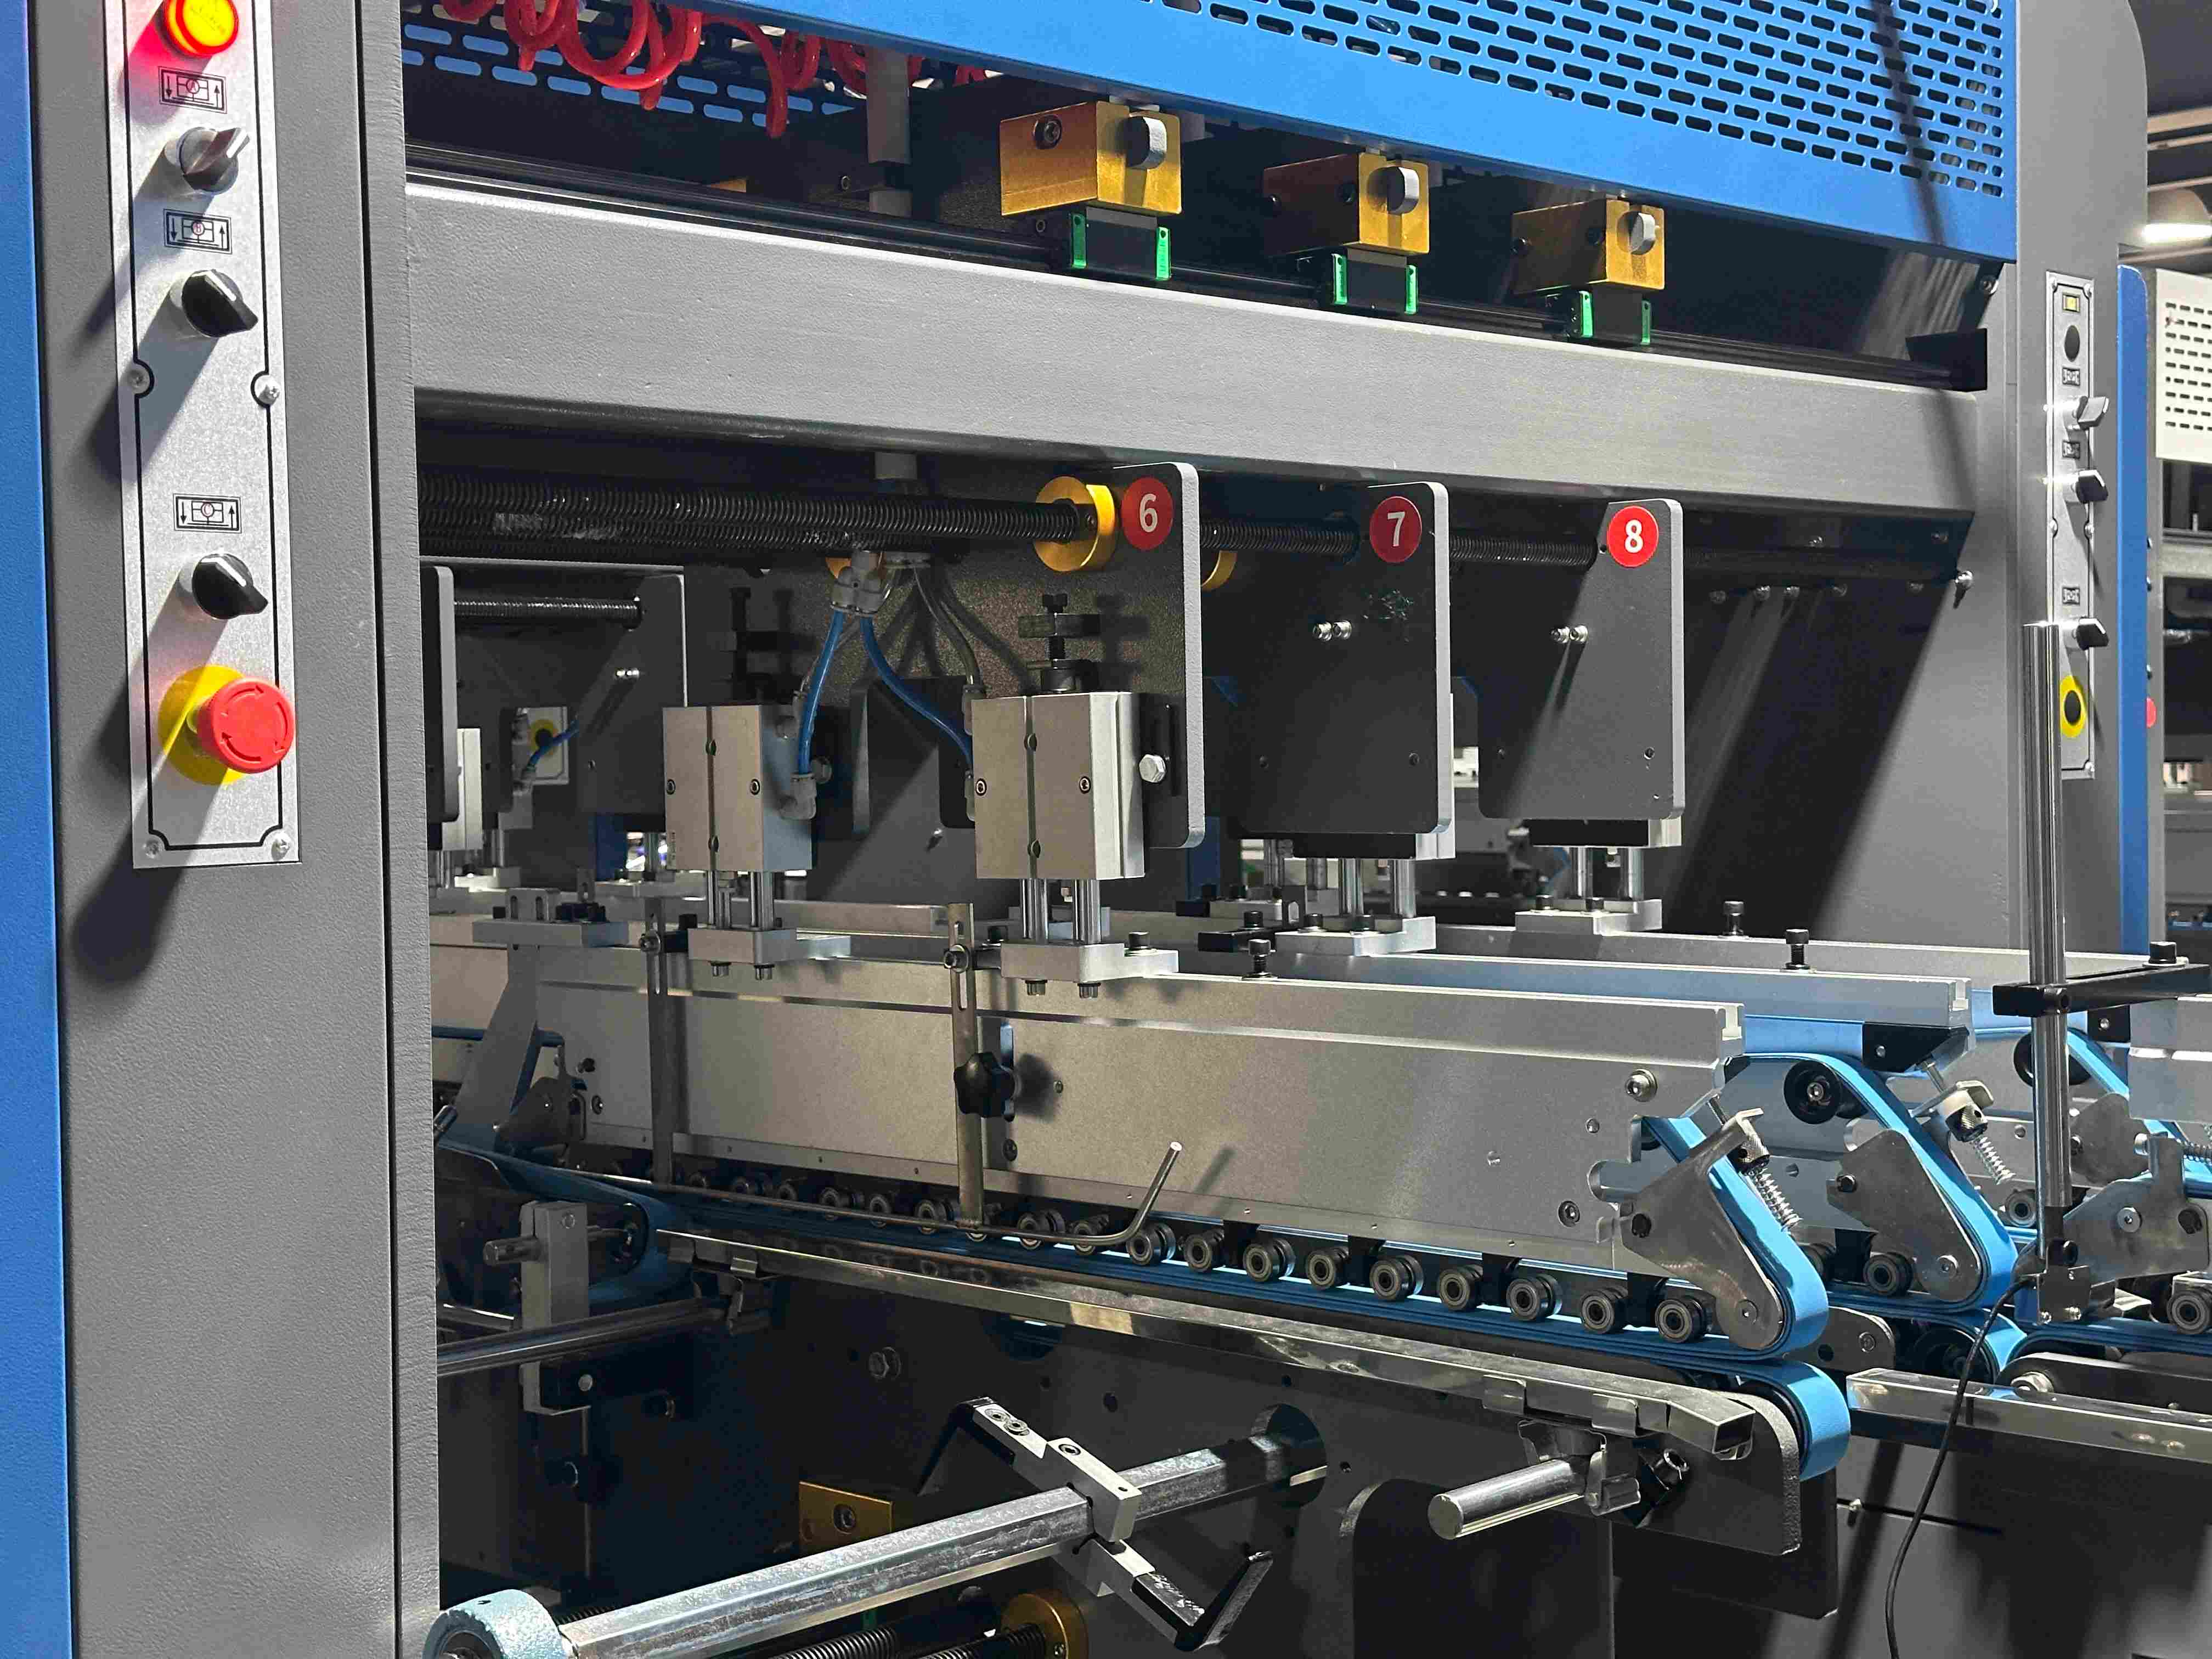
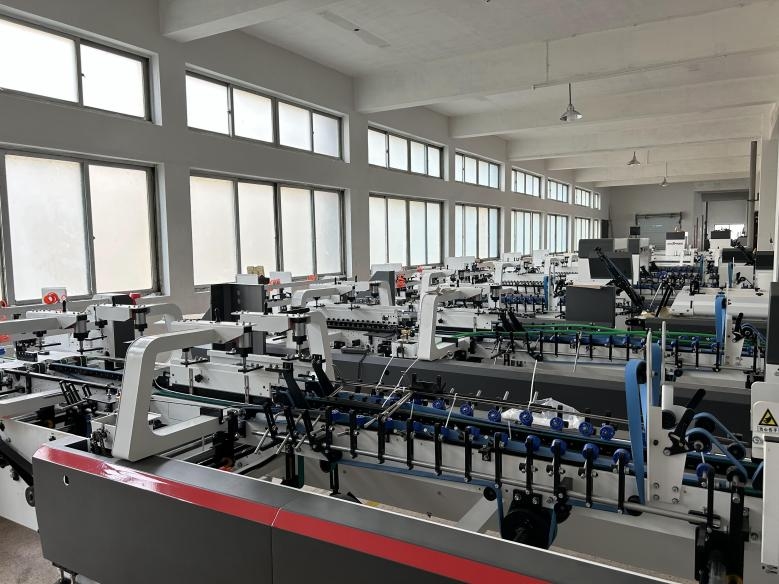
Автоматическая настройка (с функцией запоминания)
04-ПОДРОБНОСТИ
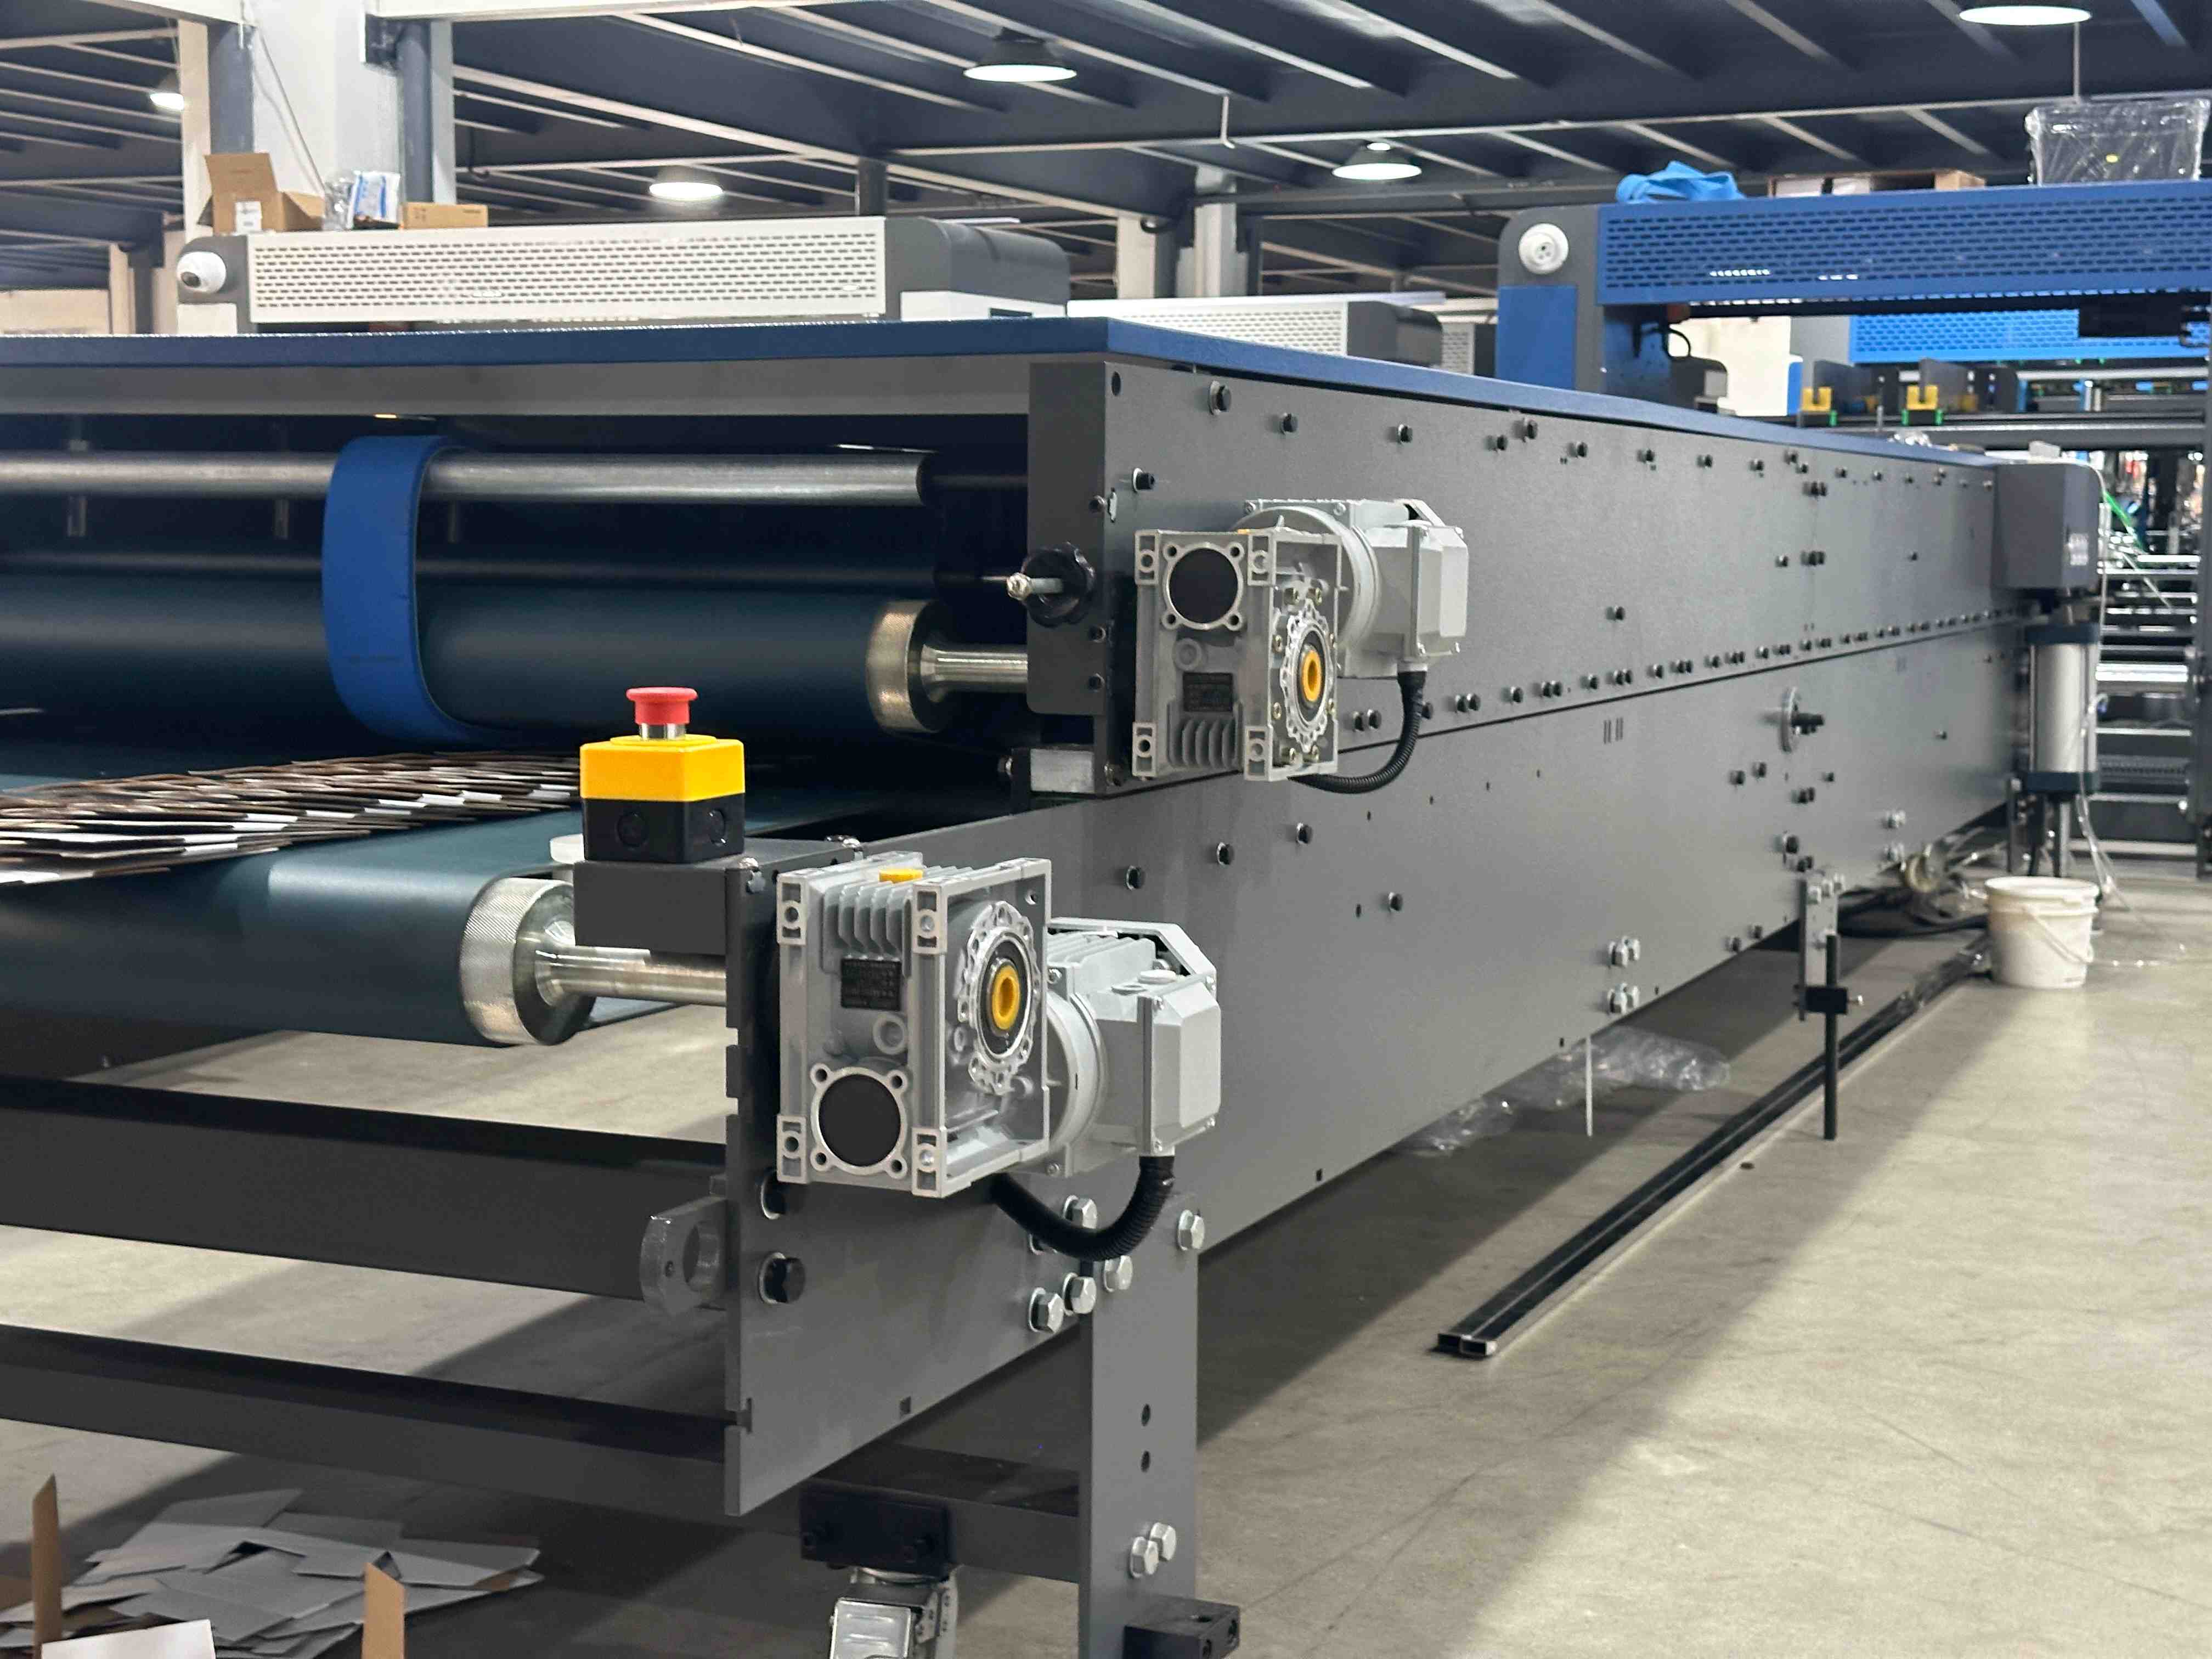
ПОДАЧА И ВЫРАВНИВАНИЕ
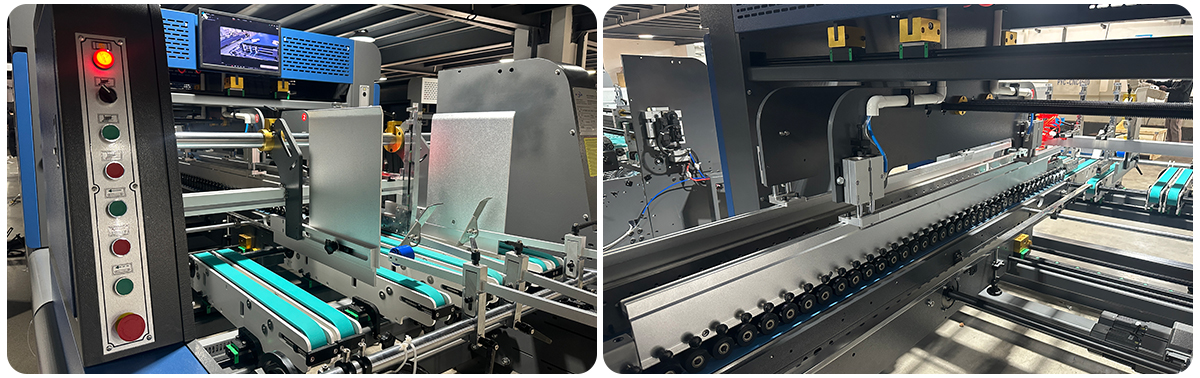
1. С вибратором для обеспечения плавной и непрерывной подачи.
2. Сенсорный экран для управления работой станка.
3. Регулируемая длина подачи в коробку.
4. С мониторным экраном для контроля состояния предварительного прессования.
5. С независимым сервоприводом и независимой регулировкой скорости.
6. Три режущих устройства подачи с линейными направляющими.
7. С устройством регулировки давления цилиндра.
8. Левая и правая направляющие пластины регулируются по высоте для сокращения времени настройки и замены коробок.
Обеспечьте прямую подачу заготовок из бумаги для гарантии качества формирования коробок.
1. С независимым сервоприводом.
2. Каждый ряд перемещается с помощью пульта дистанционного управления
3. Может выравнивать коробку по левому или правому краю в зависимости от конструкции.
4. Длина: 2,1 м
ПРЕДВАРИТЕЛЬНОЕ СКЛАДЫВАНИЕ И ЗАДНИЙ СКЛАДЫВАТЕЛЬ ЗАМЫКАТЕЛЬ ДНА И ЗАДНИЙ СКЛАДЫВАТЕЛЬ
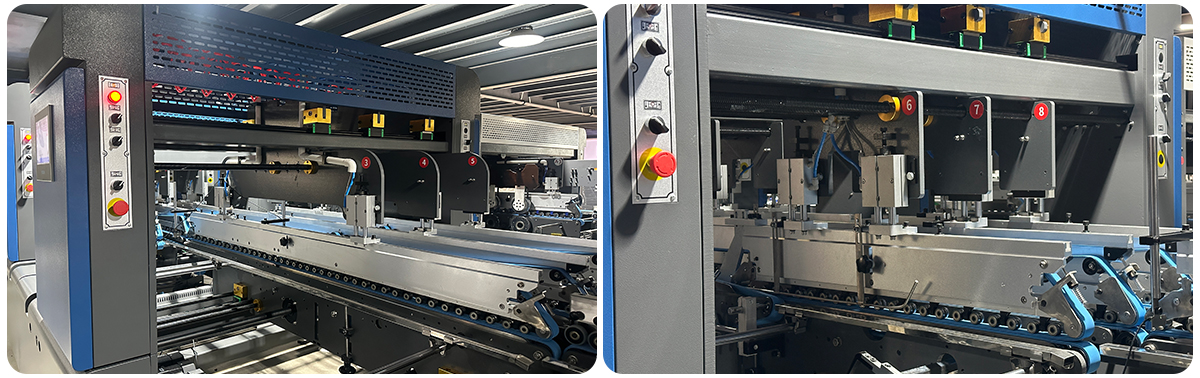
Участок предварительного складывания оснащен специальным устройством, разработанным для точного соответствия требованиям автоматической линии по упаковке в коробки.
1. Первая линия сгиба предварительно складывается на 180°
2. Третья линия сгиба предварительно складывается до 90°
3. Открыватель линий сгиба 1 и 3
1. Модульный метод конструкции, сокращающий время установки и замены аксессуаров
угловая система 2,4 и 6 оснащена сервомотором для обеспечения точности складывания заднего крючка
энкодер используется для отслеживания скорости, а повышенная скорость основного блока синхронизируется с обратным ходом задней части
СКЛАДЫВАНИЕ И ПОЛНОЕ ПРЕССОВАНИЕ
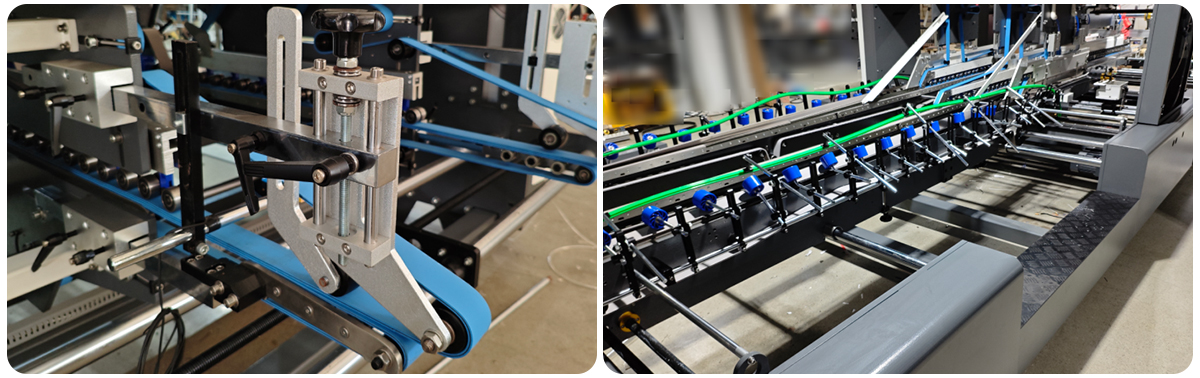
складывание под углом 180° по линиям 2 и 4 с последующим нанесением клея на заготовки
1. Верхний прижимной ремень приводится от основного привода и работает в сочетании с цилиндровой системой прижима, что делает его более подходящим для гофрированных изделий различной толщины.
2. Управление независимым сервомотором
С устройством подсчета для подсчета готовых коробок в соответствии с регулировкой коробок, что упрощает подсчет и упаковку.
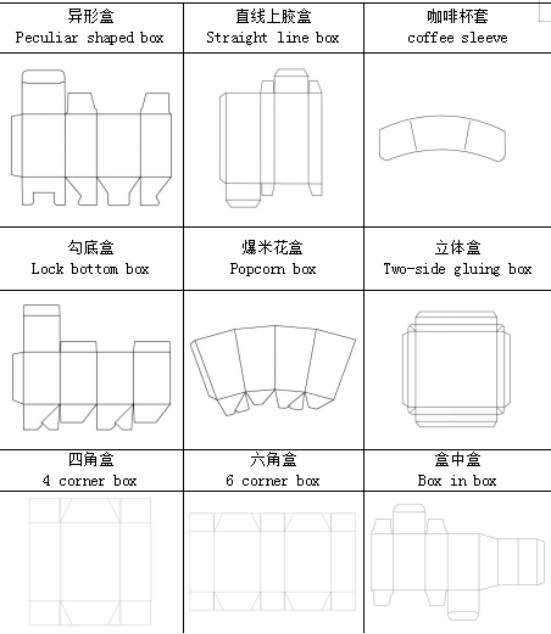
05-ОБРАЗЦЫ
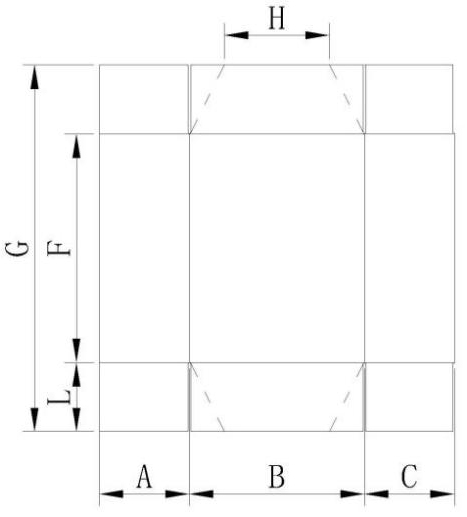
| Тип и размер коробки с четырьмя углами (мм) |
 |
|
| Модель |
|
1250FS |
1450FS |
1650FS |
1850FS |
2050FS |
| А+В+С |
180-1150 |
180-1350 |
180-1550 |
180-1750 |
180-1950 |
| B Мин |
130 |
130 |
130 |
130 |
130 |
| F |
70-800 |
70-800 |
70-800 |
70-800 |
70-800 |
| G max |
800 |
800 |
800 |
800 |
800 |
| Мин. H |
10 |
10 |
10 |
10 |
10 |
| L |
25-100 |
25-100 |
25-100 |
25-170 |
25-170 |
|
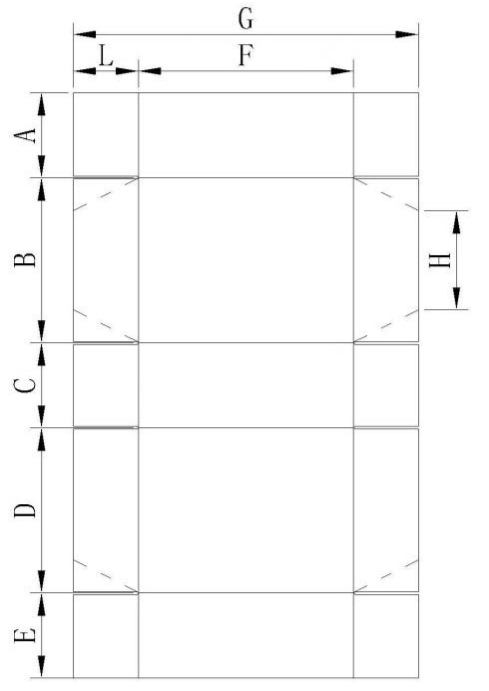
| Шестигранный коробочный тип и размер (мм) |
 |
|
| Модель |
|
1250FS |
1450FS |
1650FS |
1850FS |
2050FS |
| A+B+C+D+E |
290-1200 |
290-1400 |
340-1600 |
340-1800 |
340-2000 |
| Мин. B+C |
80 |
80 |
140 |
140 |
140 |
| B Мин |
80 |
80 |
80 |
80 |
80 |
| C Мин |
30 |
30 |
30 |
30 |
30 |
| D мин. |
70 |
70 |
70 |
70 |
70 |
| F |
70-800 |
70-800 |
70-800 |
70-800 |
70-800 |
| G max |
800 |
800 |
800 |
800 |
800 |
| Мин. H |
10 |
10 |
10 |
10 |
10 |
| L |
25-100 |
25-100 |
25-100 |
25-170 |
25-170 |
|
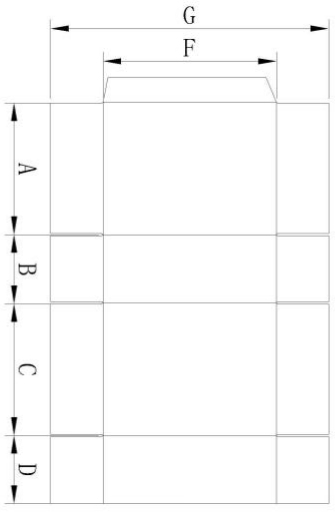
| Плоский коробочный тип и размер (мм) |
 |
|
|
| Модель |
|
1250FS |
1450FS |
1650FS |
1850FS |
2050FS |
| A+B+C+D |
200-1200 |
200-1400 |
200-1600 |
280-1800 |
280-2000 |
| C+D мин. |
100 |
100 |
100 |
140 |
140 |
| D мин. |
25 |
25 |
25 |
25 |
25 |
| F мин. |
100 |
100 |
100 |
100 |
100 |
| G |
150-800 |
150-800 |
150-800 |
150-800 |
150-800 |
|
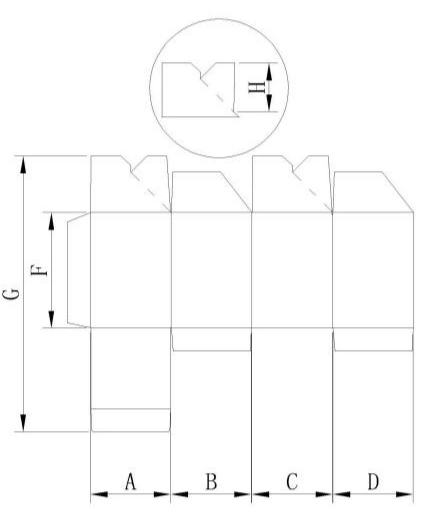
| Коробка с замковым дном и её размеры (мм) |
 |
|
| Модель |
|
1250FS |
1450FS |
1650FS |
1850FS |
2050FS |
| A+B+C+D |
250-1150 |
250-1350 |
250-1550 |
380-1750 |
380-1950 |
| C+D мин. |
125 |
125 |
125 |
190 |
190 |
| D мин. |
25 |
25 |
25 |
25 |
25 |
| F мин. |
100 |
100 |
100 |
100 |
100 |
| G |
150-800 |
150-800 |
150-800 |
150-800 |
150-800 |
| Мин. H |
30 |
30 |
30 |
30 |
30 |
| ПРИМЕЧАНИЕ: Скорость машины должна определяться на основе фактического размера образца коробки. |
 EN