01. Utilisation
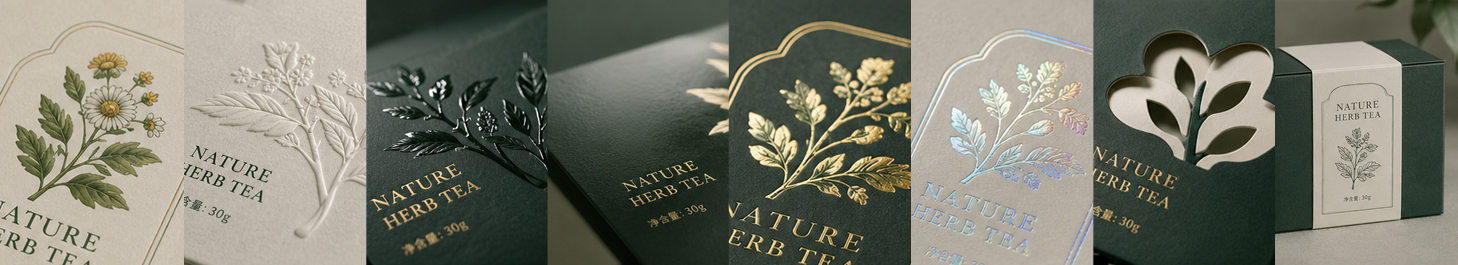
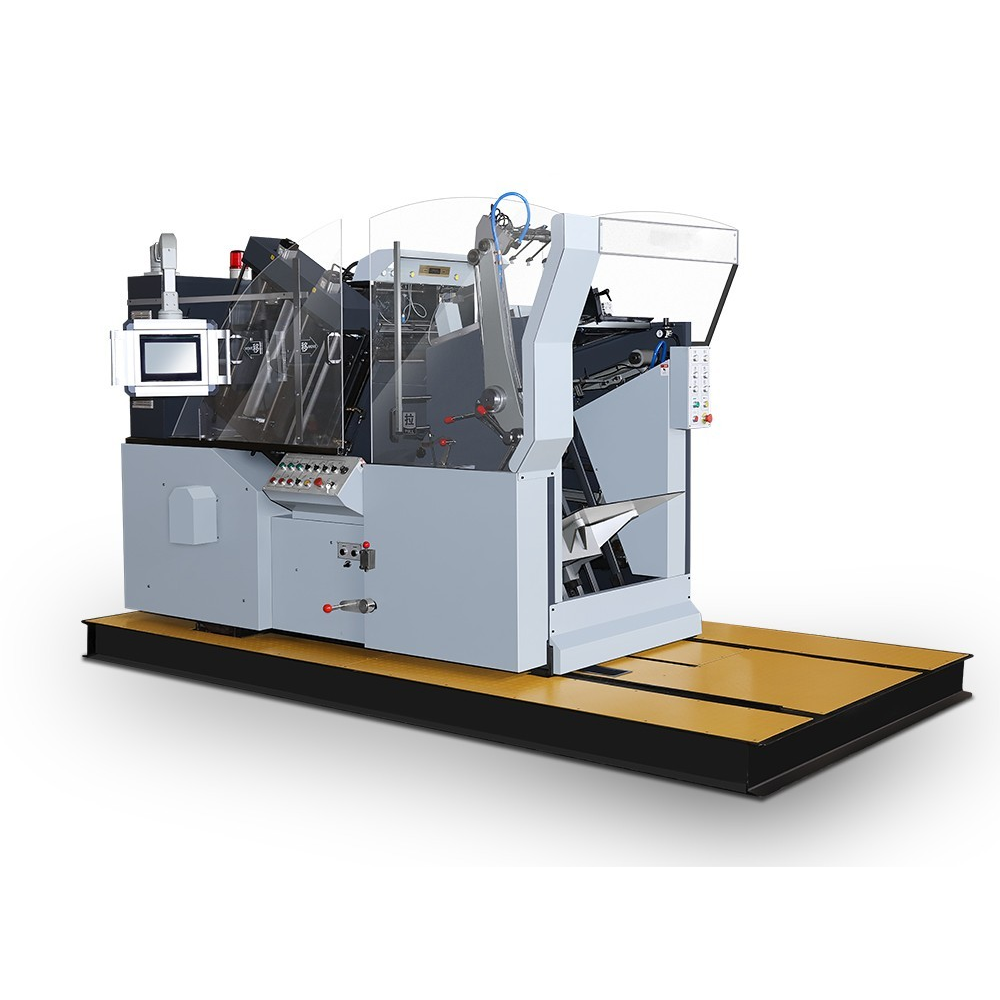
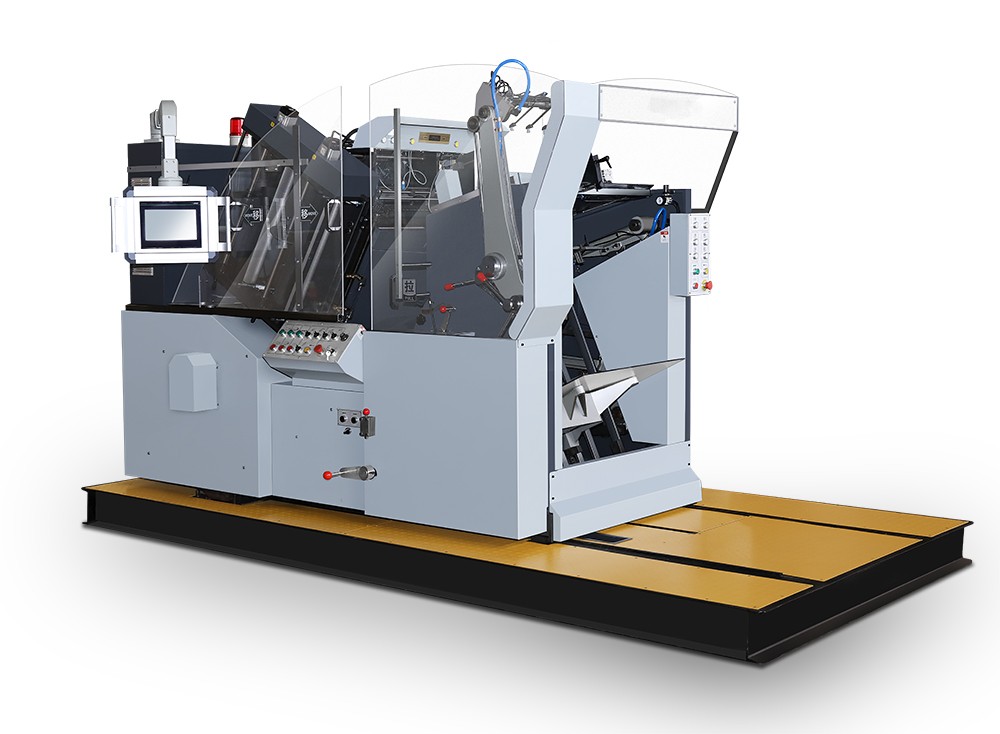
Cette machine effectue principalement la folie chaude, le gaufrage, la découpe au poingçon, le pliage et la découpe thermique sur la surface de feuilles de papier et de plastique.
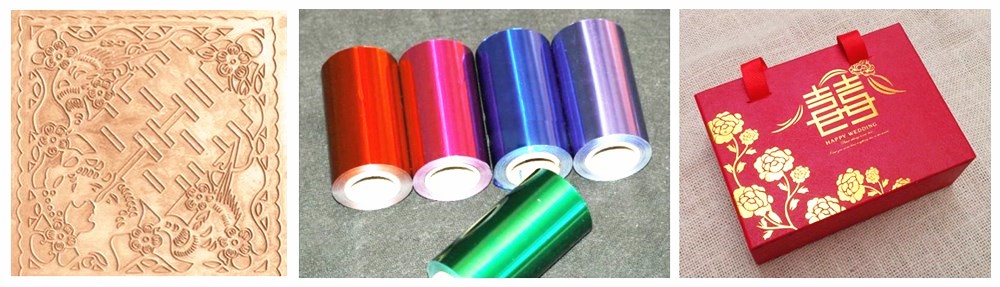
Elles servent à la folie chaude de toutes sortes de feuilles d’aluminium colorées, ainsi qu’au gaufrage ou à la découpe de divers motifs, étiquettes vestimentaires, cartes de vœux, marques déposées, couvertures de livres, carnets, cartons d’emballage, boîtes en papier, sacs en papier, tampons en liège, classeurs et autres matériaux d’impression et de décoration haut de gamme, etc.
02. Consommables
Hot foil
Plaque de folie chaude
03. Spécifications
Modèle |
MSTL-780 |
MSTL-930 |
MSTL-1080 |
Taille maximale du papier |
780 mm × 560 mm |
930 mm × 660 mm |
1080 mm × 780 mm |
Taille minimale du papier |
200 mm × 200 mm |
300 mm × 300 mm |
350 mm × 350 mm |
Dimensions du marquage à chaud |
720 mm × 500 mm |
870 mm × 600 mm |
1020 mm × 720 mm |
Pile de papier d’alimentation |
700 mm |
700 mm |
750 mm |
Pile de papier de collecte |
160 mm |
160 mm |
160 mm |
Épaisseur du papier |
120 g–2000 g/m² |
120 g–2000 g/m² |
150 g–2000 g/m² |
Précision du marquage à chaud |
± 0,1 mm |
± 0,1 mm |
± 0,1 mm |
|
Vitesse maximale de fonctionnement
Réglage de la vitesse possible
|
1500 feuilles/heure
1800 s/h (carton gris de 1800 g)
2800 s/h
|
1500 s/h
1800 s/h (carton gris de 1800 g)
2500 s/h
|
1 500 à 2 000 pièces/h |
Pompe à air |
40 m³/h |
40 m³/h |
40 m³/h |
PUISSANCE DE SECOURS |
15kW |
16KW |
20KW |
Puissance de la plaque chauffante |
8 kW |
10kW |
12KW |
Surface de la plaque électrique |
4 |
4 |
6 |
Puissance de fonctionnement (kW) |
8KW |
10kW |
10kW |
Pression Maximale |
110 × 10⁴ |
200 × 10⁴ |
200 × 10⁴ N |
Axe vertical de la feuille |
2 |
2 |
2 |
Essieu à feuille horizontale |
2 |
2 |
2 |
Poids de la machine |
6000 KG |
7500 kg |
9000kg |
Dimension |
3850 × 1920 × 2200 mm |
4120 × 2100 × 2300 mm |
4230 × 2270 × 2280 mm |
Recommandation de chargement |
conteneur de 20 pouces |
conteneur de 20 pouces |
conteneur de 20 pouces |
Écran tactile prenant en charge le multilinguisme |
Écran tactile prenant en charge le multilinguisme |
Écran tactile prenant en charge le multilinguisme |
Écran tactile prenant en charge le multilinguisme |
Bruit de la machine (dB) |
< 77 dB |
< 77 dB |
< 77 dB |
04. Points forts
Précision du marquage à chaud : ± 0,1 mm ;
Estampage à chaud et découpe au poinçon à double usage ;
Évite les accidents sécuritaires causés par le positionnement manuel du papier, réduit l’intensité de la main-d’œuvre et améliore l’efficacité de production.
05. Détails
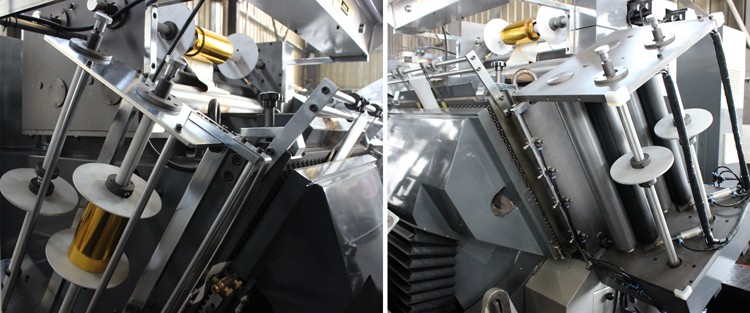
Deux jeux de dispositifs de déplacement transversal en aluminium et deux jeux de dispositifs de déplacement longitudinal en aluminium permettent d’économiser de la feuille d’aluminium. |
|
|
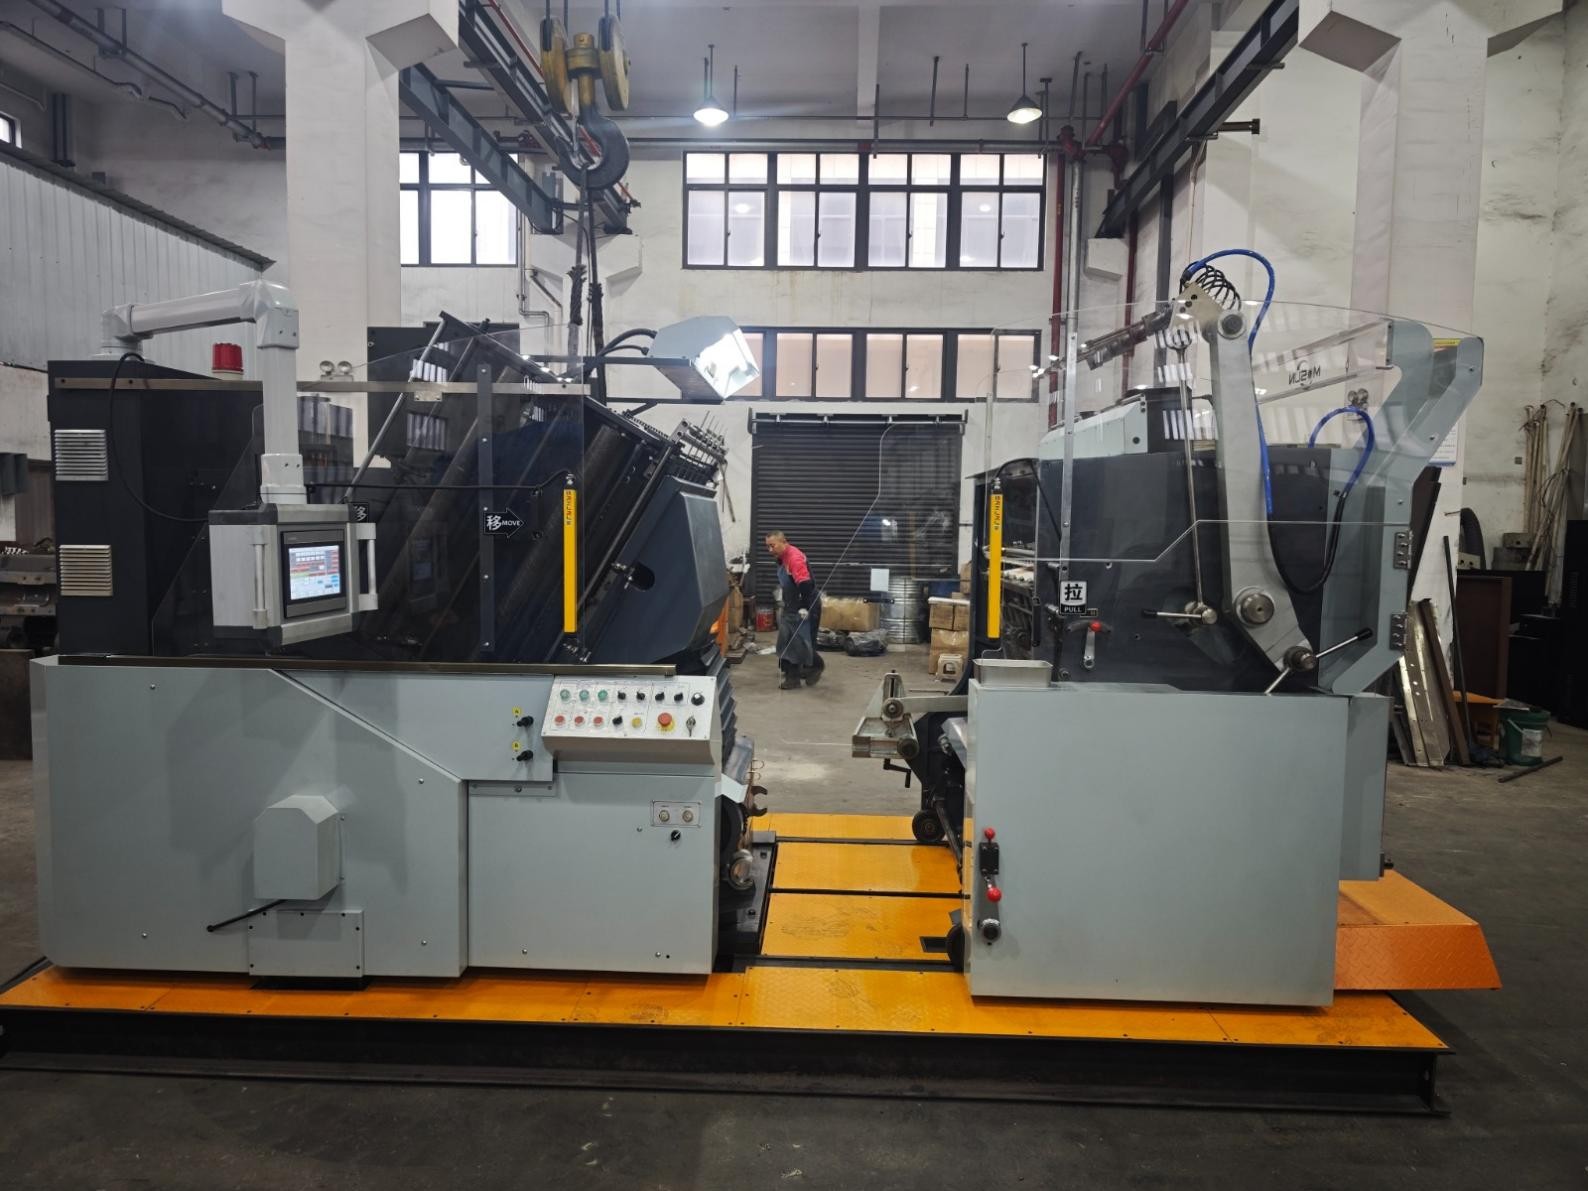
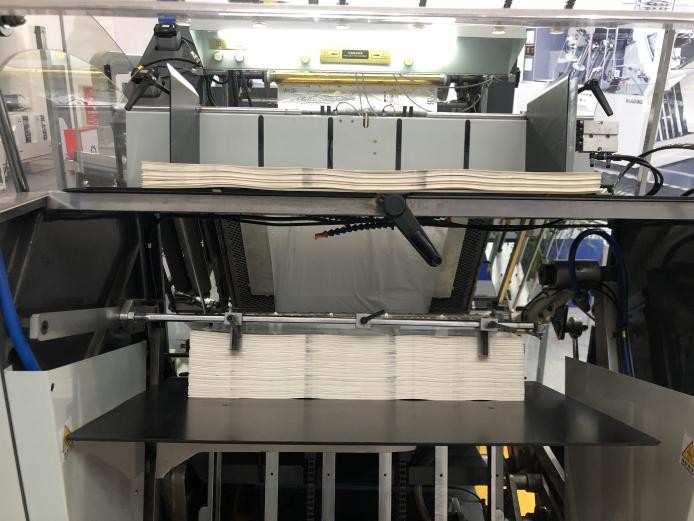
Calibre automatiquement la position de séparation et de raccordement de l’unité d’alimentation et de collecte du papier.
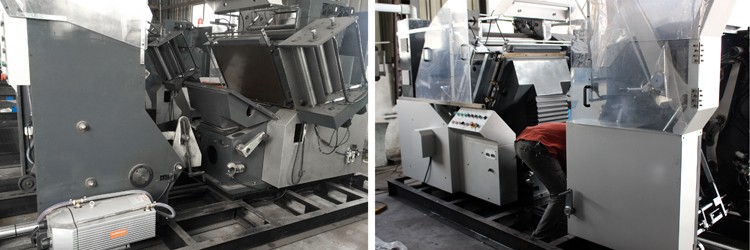
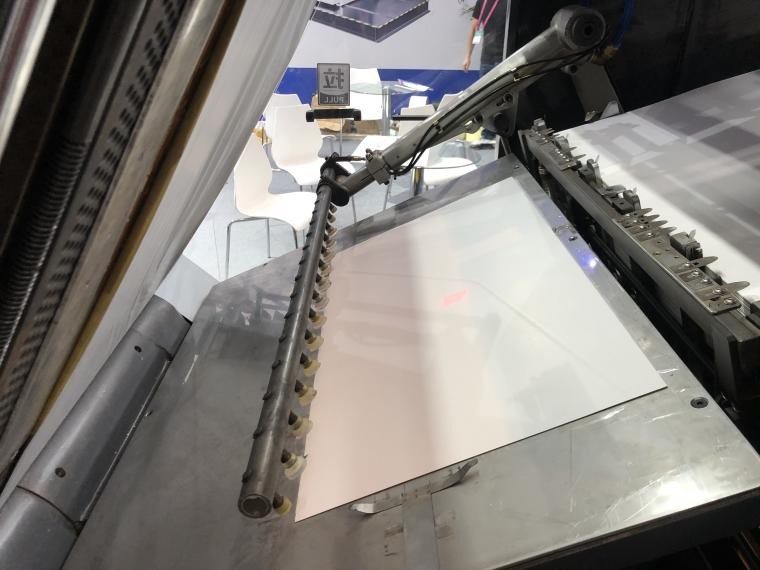
Les actions « POUSSER » et « TIRER » de séparation et de raccordement de l’unité d’alimentation en papier sont commandées par un vérin pneumatique afin d’améliorer l’expérience utilisateur des opérateurs
|
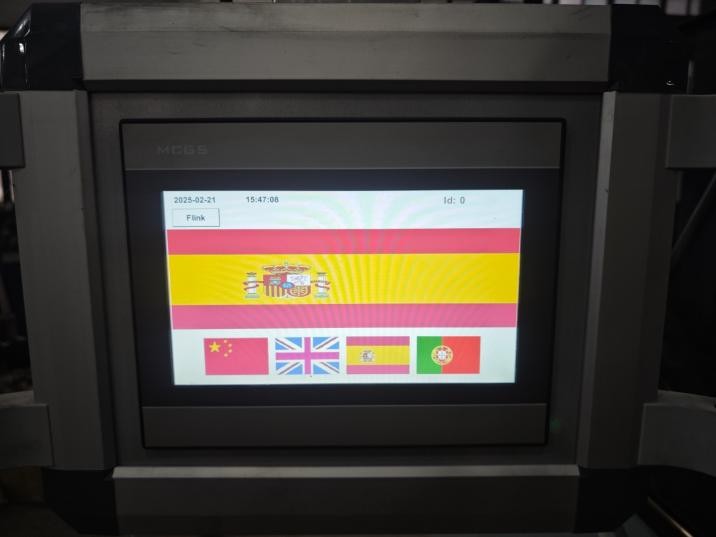
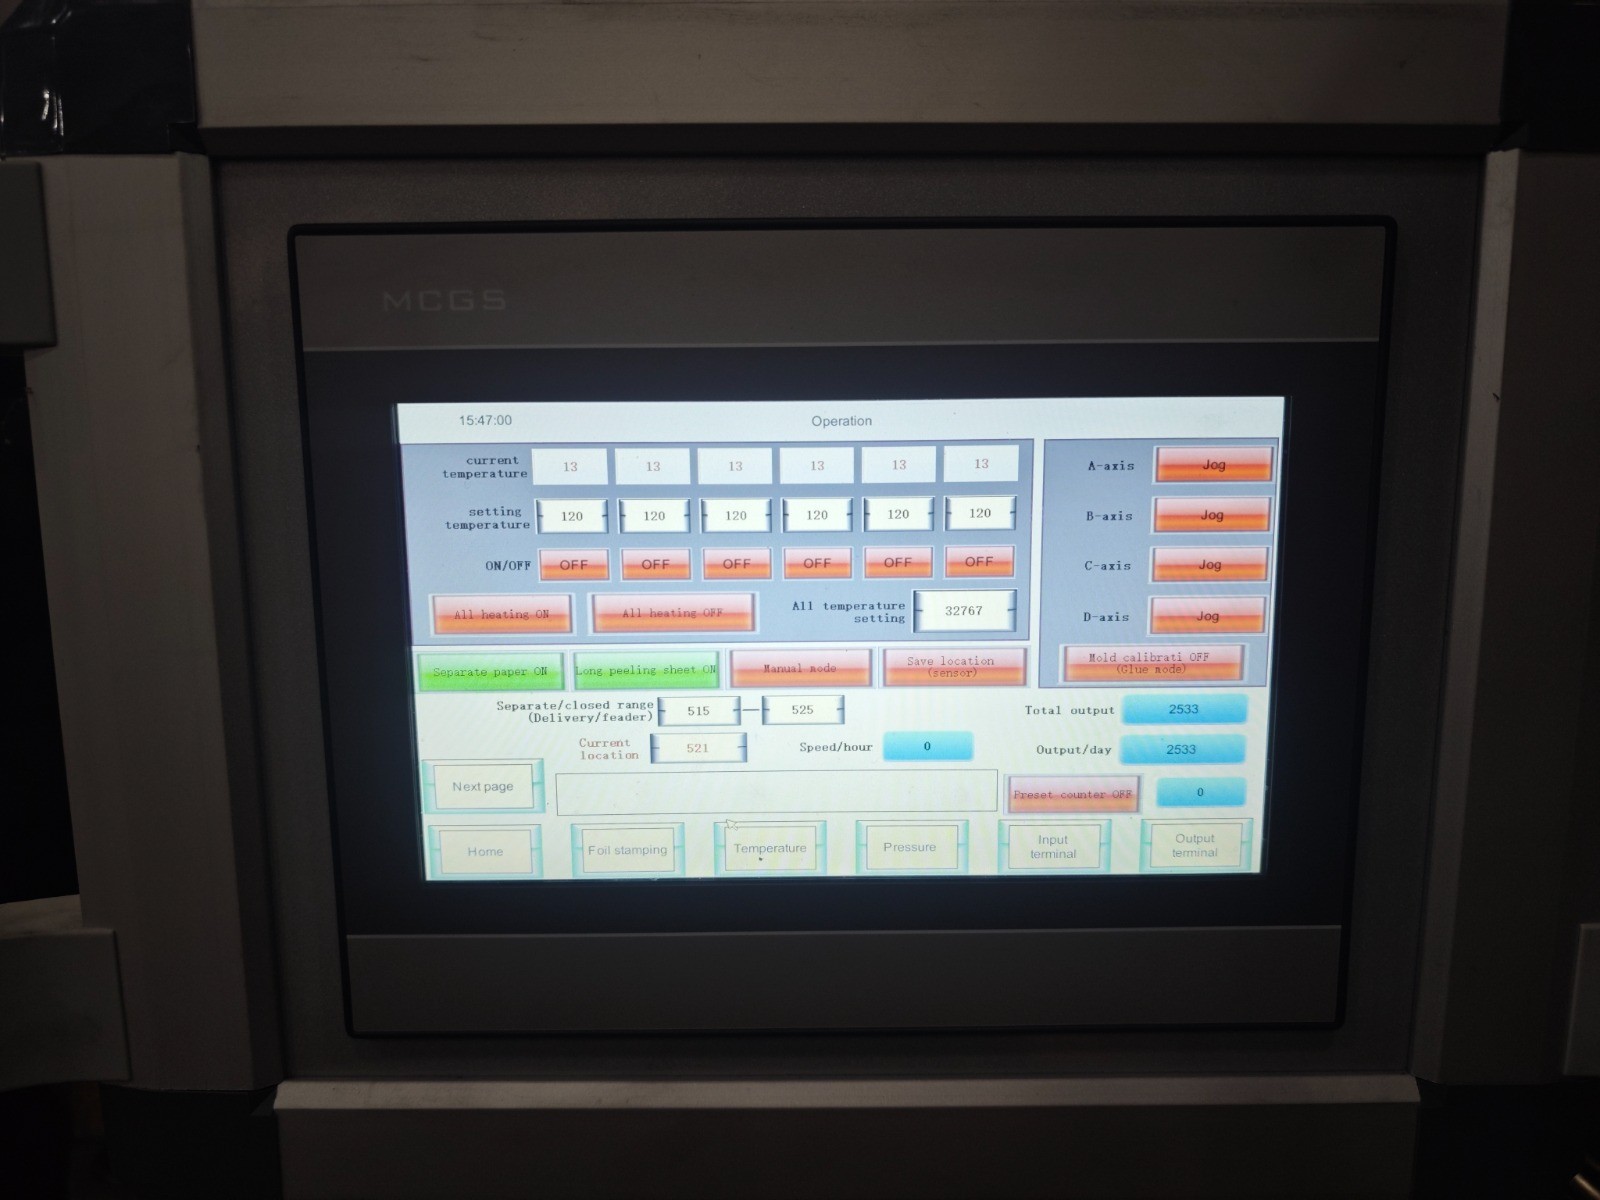
Le moteur servo contrôle le réglage de la pression. Ce réglage peut s’effectuer à l’aide des touches de l’écran tactile (les réglages gauche et droit de la pression offrent une plus grande souplesse) et permet également des ajustements fins de la pression (plage de réglage : ± 2 mm ; les ajustements fins dépendent de l’effet obtenu en cours de procédé). Le réglage d’usine est de 25 mm, la plage autorisée va de 23 à 27 mm, l’épaisseur de la plaque alvéolaire est de 18 mm et celle de la plaque de dorure est de 6 à 7 mm. Par conséquent, le réglage d’usine est fixé à 25 mm. Quatre langues sont disponibles. |
|
|
Le système de lubrification automatique utilise un mode de remplissage intermittent d’huile par pompe ; l’huile lubrifiante mécanique peut être recyclée et filtrée. |
Le rouleau de pressage de la feuille d’aluminium est commandé par un vérin pneumatique, assurant une pression uniforme sans glissement et un défilement stable de la feuille. |
Installation fixe de quatre groupes de composants en feuille d’aluminium, disposés longitudinalement et transversalement, tous conçus avec une action de rappel afin d’améliorer le déplacement fluide de la feuille d’aluminium et la précision du dorure. |
|
La vitesse maximale de la machine peut atteindre 2500 s/h après la mise à niveau du manipulateur de transport du papier et du manipulateur de collecte du papier.
carton de 180 à 500 g, vitesse de fonctionnement normale : 2200 s/h ;
La vitesse de travail pour le carton gris de 2000 g (carton d’épaisseur inférieure ou égale à 2,5 mm) est d’environ 1800 s/h.
|
|
|
Les structures principales — notamment la structure de séparation entre l’unité d’alimentation en papier et le bâti, le dispositif de séparation des feuilles, la came de commande, etc. — ont été mises à niveau et améliorées. Actuellement, cette machine est reconnue comme la presse verticale automatique de dorure à chaud et de découpe die-cut la plus appréciée par les clients nationaux ; |
Embrayage pneumatique, action sensible et stable ; |
|
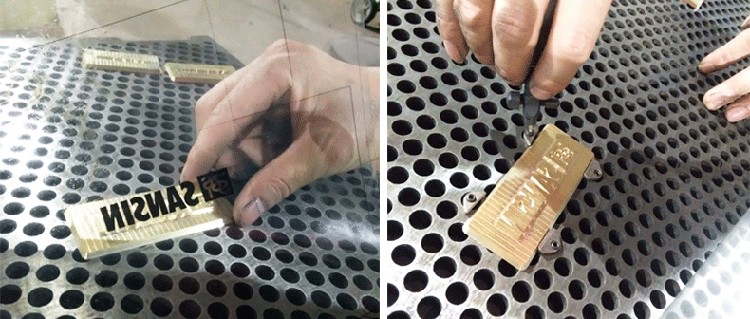
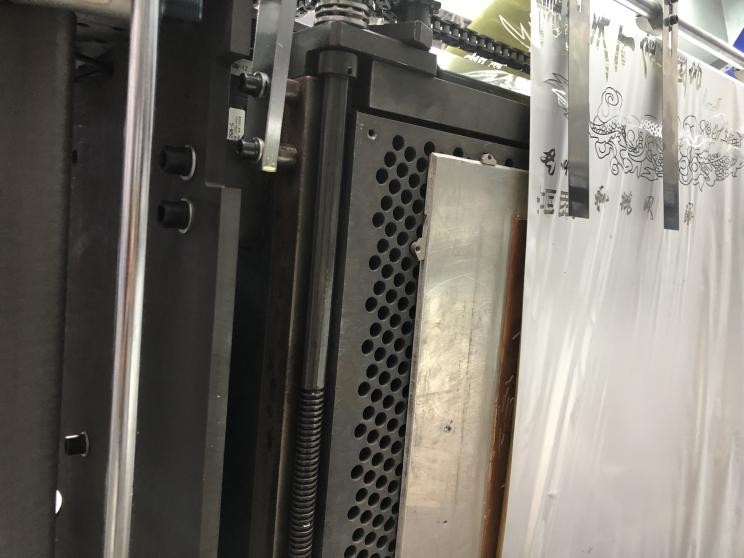
La méthode de fixation de la plaque de dorure utilise une plaque alvéolaire, ce qui permet un montage souple et pratique ;
La machine à estampage automatique utilise généralement une plaque de cuivre gravée au laser, d’une épaisseur de 6 mm, fixée directement sur la plaque alvéolaire.
La machine à estampage manuelle utilise généralement une plaque de zinc par corrosion, d’une épaisseur de 1,5 à 2,0 mm. La surface de la plaque alvéolaire est d’abord équipée d’une plaque d’aluminium de 4 mm, puis la plaque de zinc est collée sur la surface de la plaque d’aluminium.
|
|
Les matrices de découpage et la plaque alvéolaire sont verrouillées à l’aide d’un cadre électrique pour gagner du temps lors des opérations de changement de fonction ; |
|
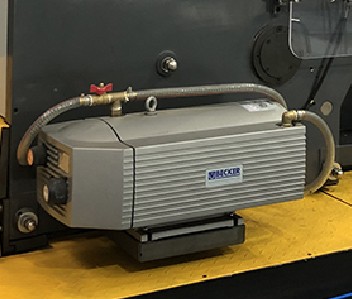
Pompe à vide composée à palettes rotatives sans huile, fabriquée par Baker (Allemagne). |
|
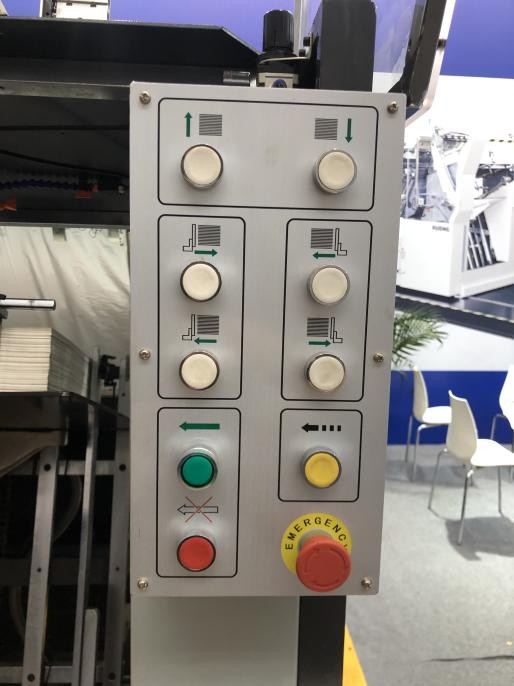
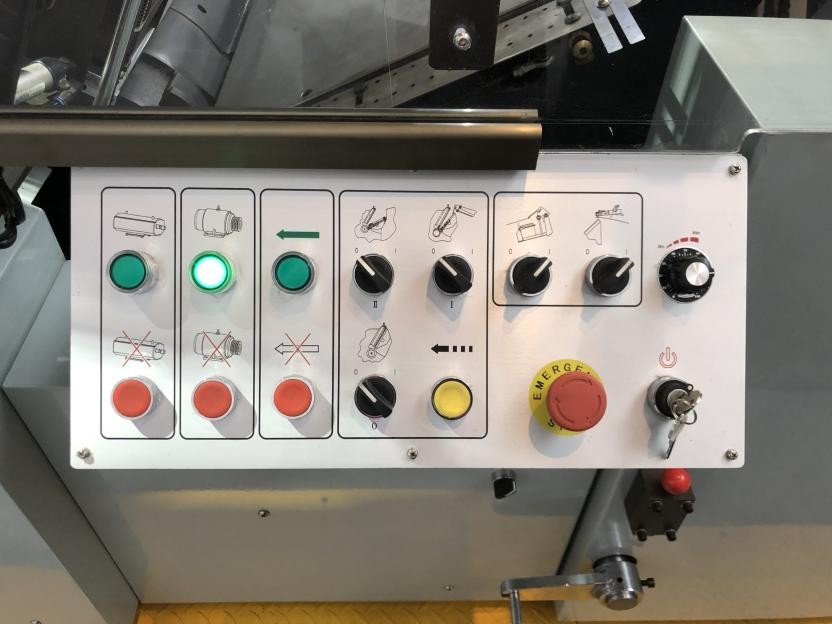
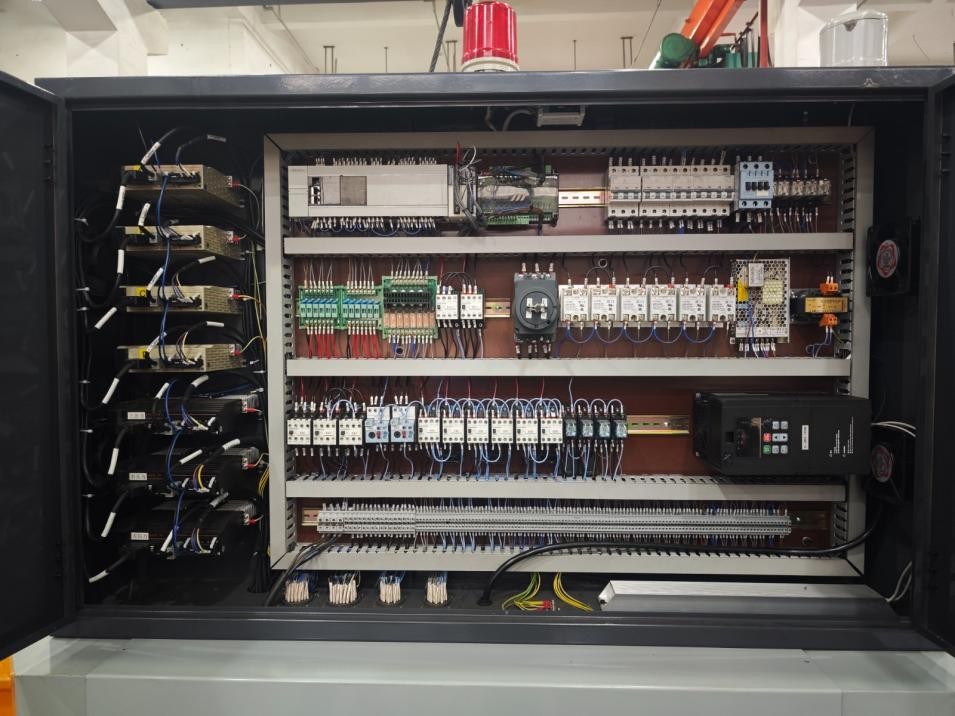
Contrôle électrique |
|
|
|
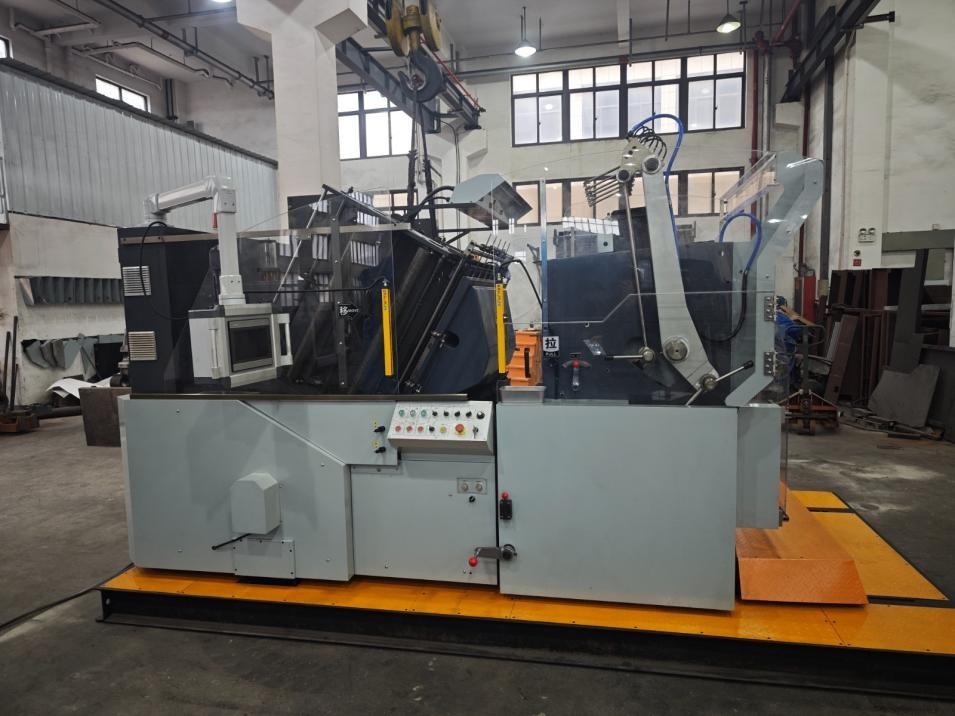
Un opérateur qualifié et un ouvrier général peuvent faire fonctionner trois machines, ce qui améliore considérablement l’efficacité de production. |
|
 EN